Übertrag vom „alten Forum“:
Armin » Do 30. Jul 2015, 16:58
Hallo,
nachdem ich Web leider keine Vorbilder für mein Projekt finden konnte, habe ich nach einer eigenen Lösung gesucht.
Eigentlich wäre das Blech-Pofilfräsen als zweidimensionaler Fräsprozess relativ einfach umsetzbar.
Durch meinen Wunsch nach beidseitiger zirkulärer Fasenfräsung aller Kanten verhält sich das Ganze erheblich aufwändiger, zugleich aber auch viel spannender.
Im Sinne des Fablabs möchte ich gerne so viel wie möglich auf die computer- bzw. maschinengestützte Fertigung zurückgreifen, abgesehen von einigen handgeführten Arbeitsschritten wie z.B: Entgraten von Bohrungen.
Außerdem interessieren mich Lösungsmöglichkeiten zu den Problemstellungen „Planlage des Frästisches“ und „Wiederfinden des Nullpunktes“.
Für das später noch folgende Projekt „Holz-Seitenteile“ sollen die Montage-Platten und Zentrierhilfen für das beidseitige Fräsen weiterverwendet werden.
Nach einem Ideenaustausch mit Alexander konnte ich meine ursprüngliche Frässtrategie überarbeiten und deutlich vereinfachen:
Das Aluminium-Blech wird in zwei kleinere Abschnitte aufgeteilt und diese als separate Projekte in der Portalfräsmaschine behandelt.
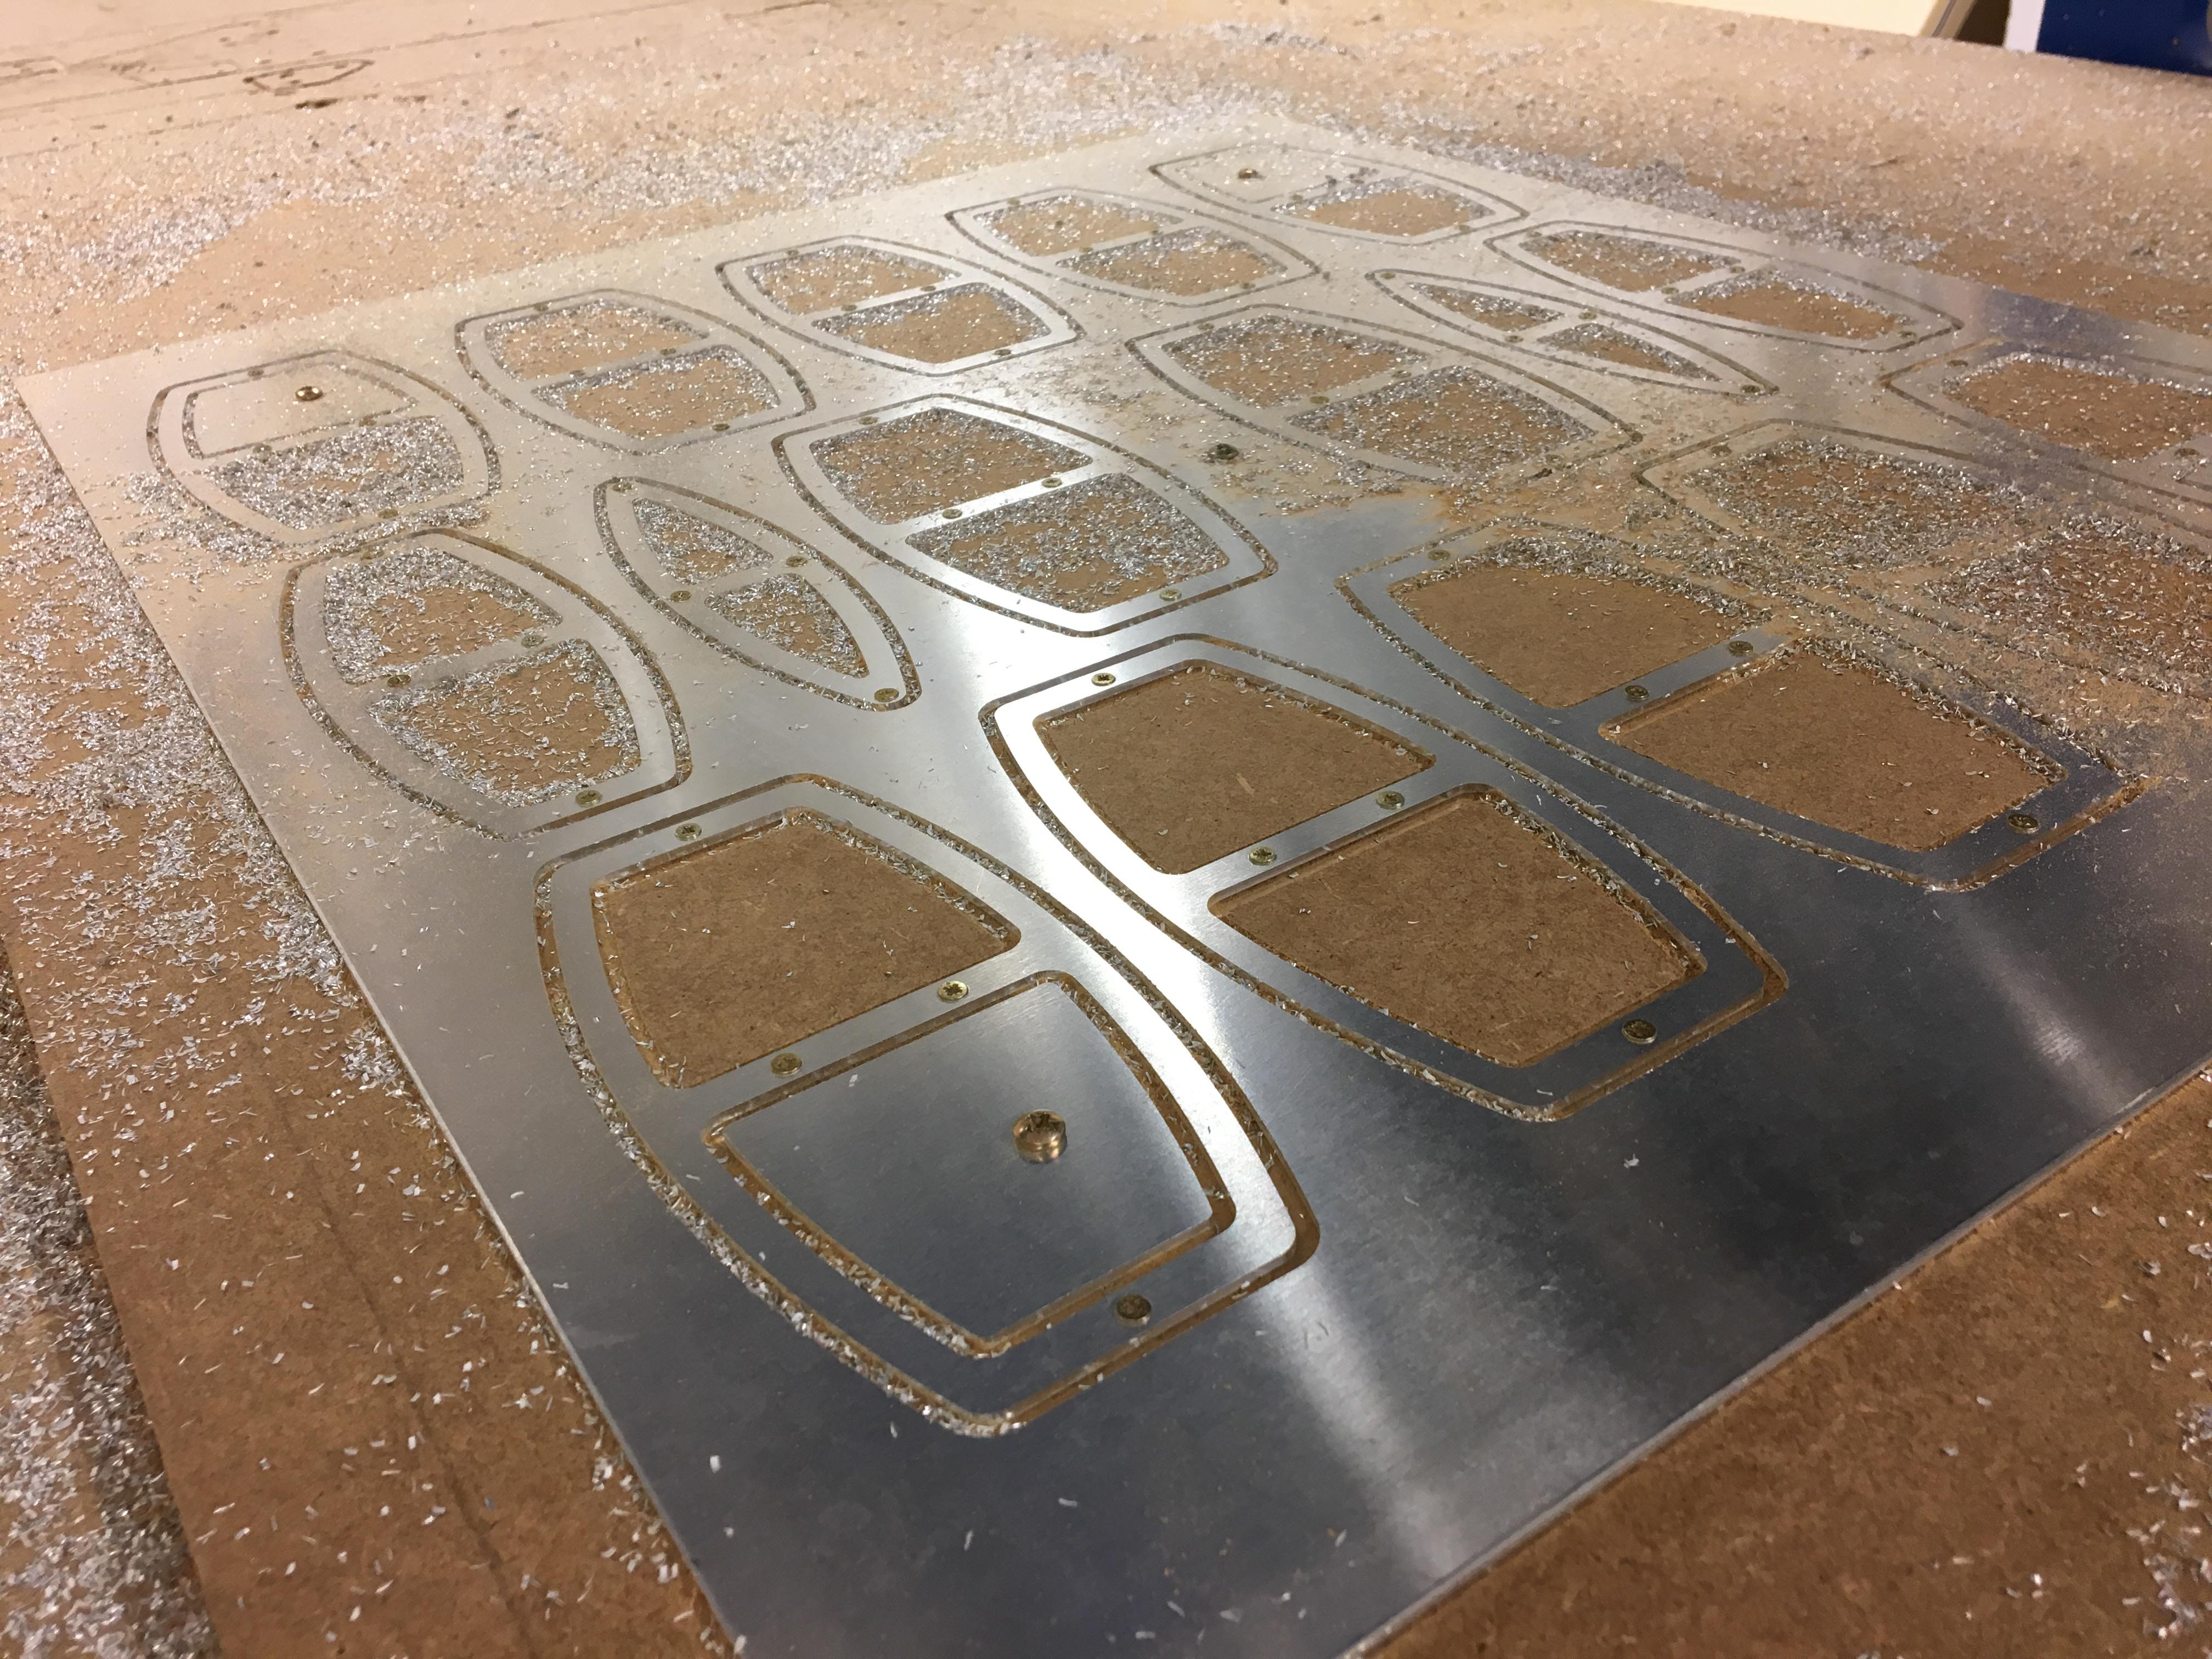
Das Rohmaterial wird auf Halteplatten aus Resopal fixiert, danach die Konturen ausgefräst und zuletzt alle Kanten der Ober- und Unterseite mit einer Fasenfräsung versehen.
Anstelle von Spaxschrauben wird die Fixierung durch Senkkopfschrauben mit metrischem Gewinde erfolgen. Die dazugehörigen Gewinde können direkt in die Resopalplatten gebohrt werden. Eingepresste Metall-Gewindebuchsen sind also nicht erforderlich.
Fragen an Alex:
Kann die Portalfräse Gewinde bohren?
Falls nicht, geht das dann mit der Tischbohrmaschine?
Kann ich die Resopalplatte mit der Tisch-Kreissäge zurechtschneiden?
Armin
Sebastian » Do 27. Aug 2015, 13:54
moin armin,
die Portalfräse kann auch gewinde schneiden. ich vermute aber, dass das mit der hand einfacher und weniger aufwändig ist.
Sebastian
Armin » Do 27. Aug 2015, 20:19
Hi Sebastian,
danke für den Tipp.
Aufgrund der besseren Genauigkeit (lotrecht) und der Vielzahl an Gewinden wollte ich gerne die Portalfräsmaschine nutzen.
Welche Probleme sind denn zu erwarten beim Gewindeschneiden mit der Portalfräsmaschine?
Armin
Sebastian » So 30. Aug 2015, 12:53
Moin Armin,
ich habe selbst noch kein Gewinde mit der Fräsmaschine geschnitten. Man müsste das wohl mal ausprobieren. Drezahl und Vorschub müssen, anders als beim Bohren, exakt abgestimmt sein. Ich weiß nicht, wie das mit der Software klappt. Eigentlich wäre das mal einen Versuch wert. Hast Du eine Skizze von Deinem Projekt? Ich kann mir aus dem Text noch keine genaue Vorstellung machen.
###Bilder:


also acht Gewinde in die schwarze Platte?
nein, alle Bleche müssten mit jeweils 4 Gewinden in der Basisplatte verschraubt werden, damit ein beidseitiges Fräsen möglich ist. Also 4 x 16 = 64 Gewinde erforderlich.
achso, alle klar. das ist sportlich
…vermutlich ein Missverständnis:
Im schwarzen Chassis (also dem Verstärkergehäuse) sind die 8 Gewinde bereits vorhanden.
Es geht mir um die 2D-Zeichnung:
Das rohe Alu-Blech soll auf eine Trägerplatte aus Resopal aufgespannt werden (9 Schrauben).
Dann sollen die einzelnen Konturen herausgefräst werden. Zuvor müssen diese Einzelstücke aber mit jeweils 4 Schrauben auf der Platte fixiert werden, um sie rundherum fasen zu können. Danach auf die Rückseite gelegt + erneut gefast.
Gewindeschneiden wäre einen Versuch wert. Habs grad im Inventor CAM versucht. Den Code für ein Gewinde kann man sehr einfach erzeugen.
Okay Sebastian, das hört sich ja vielversprechend an.
Hättest Du denn Lust und Zeit, mir bei der Programmierung zu helfen?
A.
Hallo Armin, sorry für die späte Antowort. Das kann ich gerne tun.
Kein Problem Sebastian. Danke für Dein Angebot!
Eigentlich wäre dann alles startklar für die Umsetzung des Projektes, wenn nur nicht dieser Zeitmangel wäre (Beruf, Kind Familie)…Mein Hoffnung sind die Herbstferien, sofern das neue Fablab dann schon wieder einsatzbereit ist.
Mal schauen wie viele fleißige Helfer sich zum Aufbau finden, je mahr, desto schneller sind wir einsatzbereit 
@Alex: Ja logo, meine Nachricht an Sebastian war nicht ganz vollständig.
Hier der korrigierte Satz:
Mein Hoffnung sind die Herbstferien, sofern das neue Fablab dann schon wieder einsatzbereit ist. Falls nicht, gilt mein erstes Interesse natürlich dem Aufbau der Geräte in den neuen Räumlichkeiten. Das Projekt muss dann bis zum nächsten Urlaub warten  .
Wann und wo trefft Ihr Euch am kommenden Donnerstag?
Haha, sehr gut
Nächsten Donnerstag ist Treffen um 15:00, denn wird weiter abgebaut und eingeladen, bis wir die Sachen ins neue Lab rüberfahren können, ich denke so gegen 17:00. Wir schreiben in diesem Thread einen Eintrag, sobald wir losfahren. Wer später kommt, kann gerne zum Ausladen und kucken ins neue Lab kommen in die Maria-Goeppert-Str. 1 (Wenn man von der Straße auf das Gebäde schaut die Rampe auf der rechten Seite runter).
Am Samstag und Sonntag wird denn aufgebaut, ich denke wir treffen uns beide Tage um 11:00, denn können wir vor der Arbeit ein bisschen ausschlafen.
Hallo,
nach längerer Zwangspause möchte ich am Berührungsschutz weiterbauen.
Es wird höchste Zeit, dass ich mich mit der CNC-Fräsmaschine praktisch auseinandersetze.
Daher will ich die Bedienung zunächst an einem kleinen Teil ausprobieren.
Für den Umbau meines Röhren-Vorverstärkers benötige ich noch eine neue Alu-Rückwand, die sich für diesen Test sehr gut eignet:

Dank des tollen Videogrundkurses CNC-Fräsen und des Dummy-Betriebes der Visual-CAM-Software auf meinem Rechner fühle ich mich gut vorbereitet.
@Alex, wann dürfte ich die Fräsmaschine benutzen? An einem der nächsten Sonntage?
Moin Armin,
das können wir gerne machen. Da du allerding lange nicht an der Fräse warst, sollten wir den Prozess zusammen durchgehen. Nächsten Sonntwag bin ich nicht da, aber den darauf vielleicht… alternativ nächste Woche Dienstag, da bin ich ab 16:00 im FabLAb.
Hallo Allexander, ja Dienstag nächste Woche (23.02.) würde sehr gut passen!
Ich komme dann direkt von der Arbeit und versuche, bis 16:30 im Fablab zu sein.
Habe bereits einen Holzklotz vorbereitet, auf dem das Winkelprofil mit doppelseitigem Klebeband befestigt wird.
Damit ist es möglich, beide um 90° abgewinkelten Flächen als Kontur auszufräsen und mit Löchern zu versehen.
Freue mich schon, bis dahin viele Grüße,
Armin
So machen wirs. Ich kuck denn bei Fragen mit drauf und mach ansonsten Workshop!
Moin Armin, ich hab leider nicht mehr im Kopf gehabt, dass ich am Dienstag eine Fräseneinweisung gebe… ich bin also im Lab, die Fräse ist aber belegt! Wie siehts bei dir alternativ zB nächsten Donnerstag aus?
Hallo Alex, ist kein Problem.
Donnerstag passt bei mir nicht, aber wenn am Wochenende oder in den folgenden Wochen eine Möglichkeit besteht, würde ich mich freuen.
Im Übrigen gehe ich von einer Terminserie aus, innerhalb derer ich mir die Fräsmaschine erschließen möchte:
- Vertraut machen mit der Mechanik, der Maschinensteuerung und der CAM-Software.
- Fräsung der Rückwand für den Röhren-Vorverstärker.
- Fräsung des Berührungsschutzes für den Röhren-Endverstärker.
Die Terminserie hört sich doch gut an! Ich sag bescheid wenn ich im Lab bin, mal schauen ob es dieses Wochenende klappt!
Hi Alex,
wäre gerne am Sa oder heute vorbeigekommen konnte aber krankheitsbedingt nicht.
Wenn ich wieder fit bin, melde ich mich bei Dir oder schaue einfach vorbei, wenn Du im Labor bist.
L.G., Armin
kein ding, den märz werd ich öfter nachmittags da sein… bis ostern miss mein e-kickboard fahren!
@Alex
Hi Alex,
weißt Du ob heute jemand an der Portalfräsmaschine arbeitet?
Ich möchte mich gerne um die Programmierung eines Bauteils kümmern.
L.G.
Moin Armin,
schön, dass es weiter geht! Kuno sitzt grade an der Programmierung, will aber später zum Sport… ich gehe mal davon aus, dass die Fräse ab etwa 16:00 frei für dich ist!
Hi Alex,
das Programmieren der Portalfräsmaschine hat viel Spaß gemacht.
Fühle mich jetzt sicherer und möchte an den Projekten weiterarbeiten.
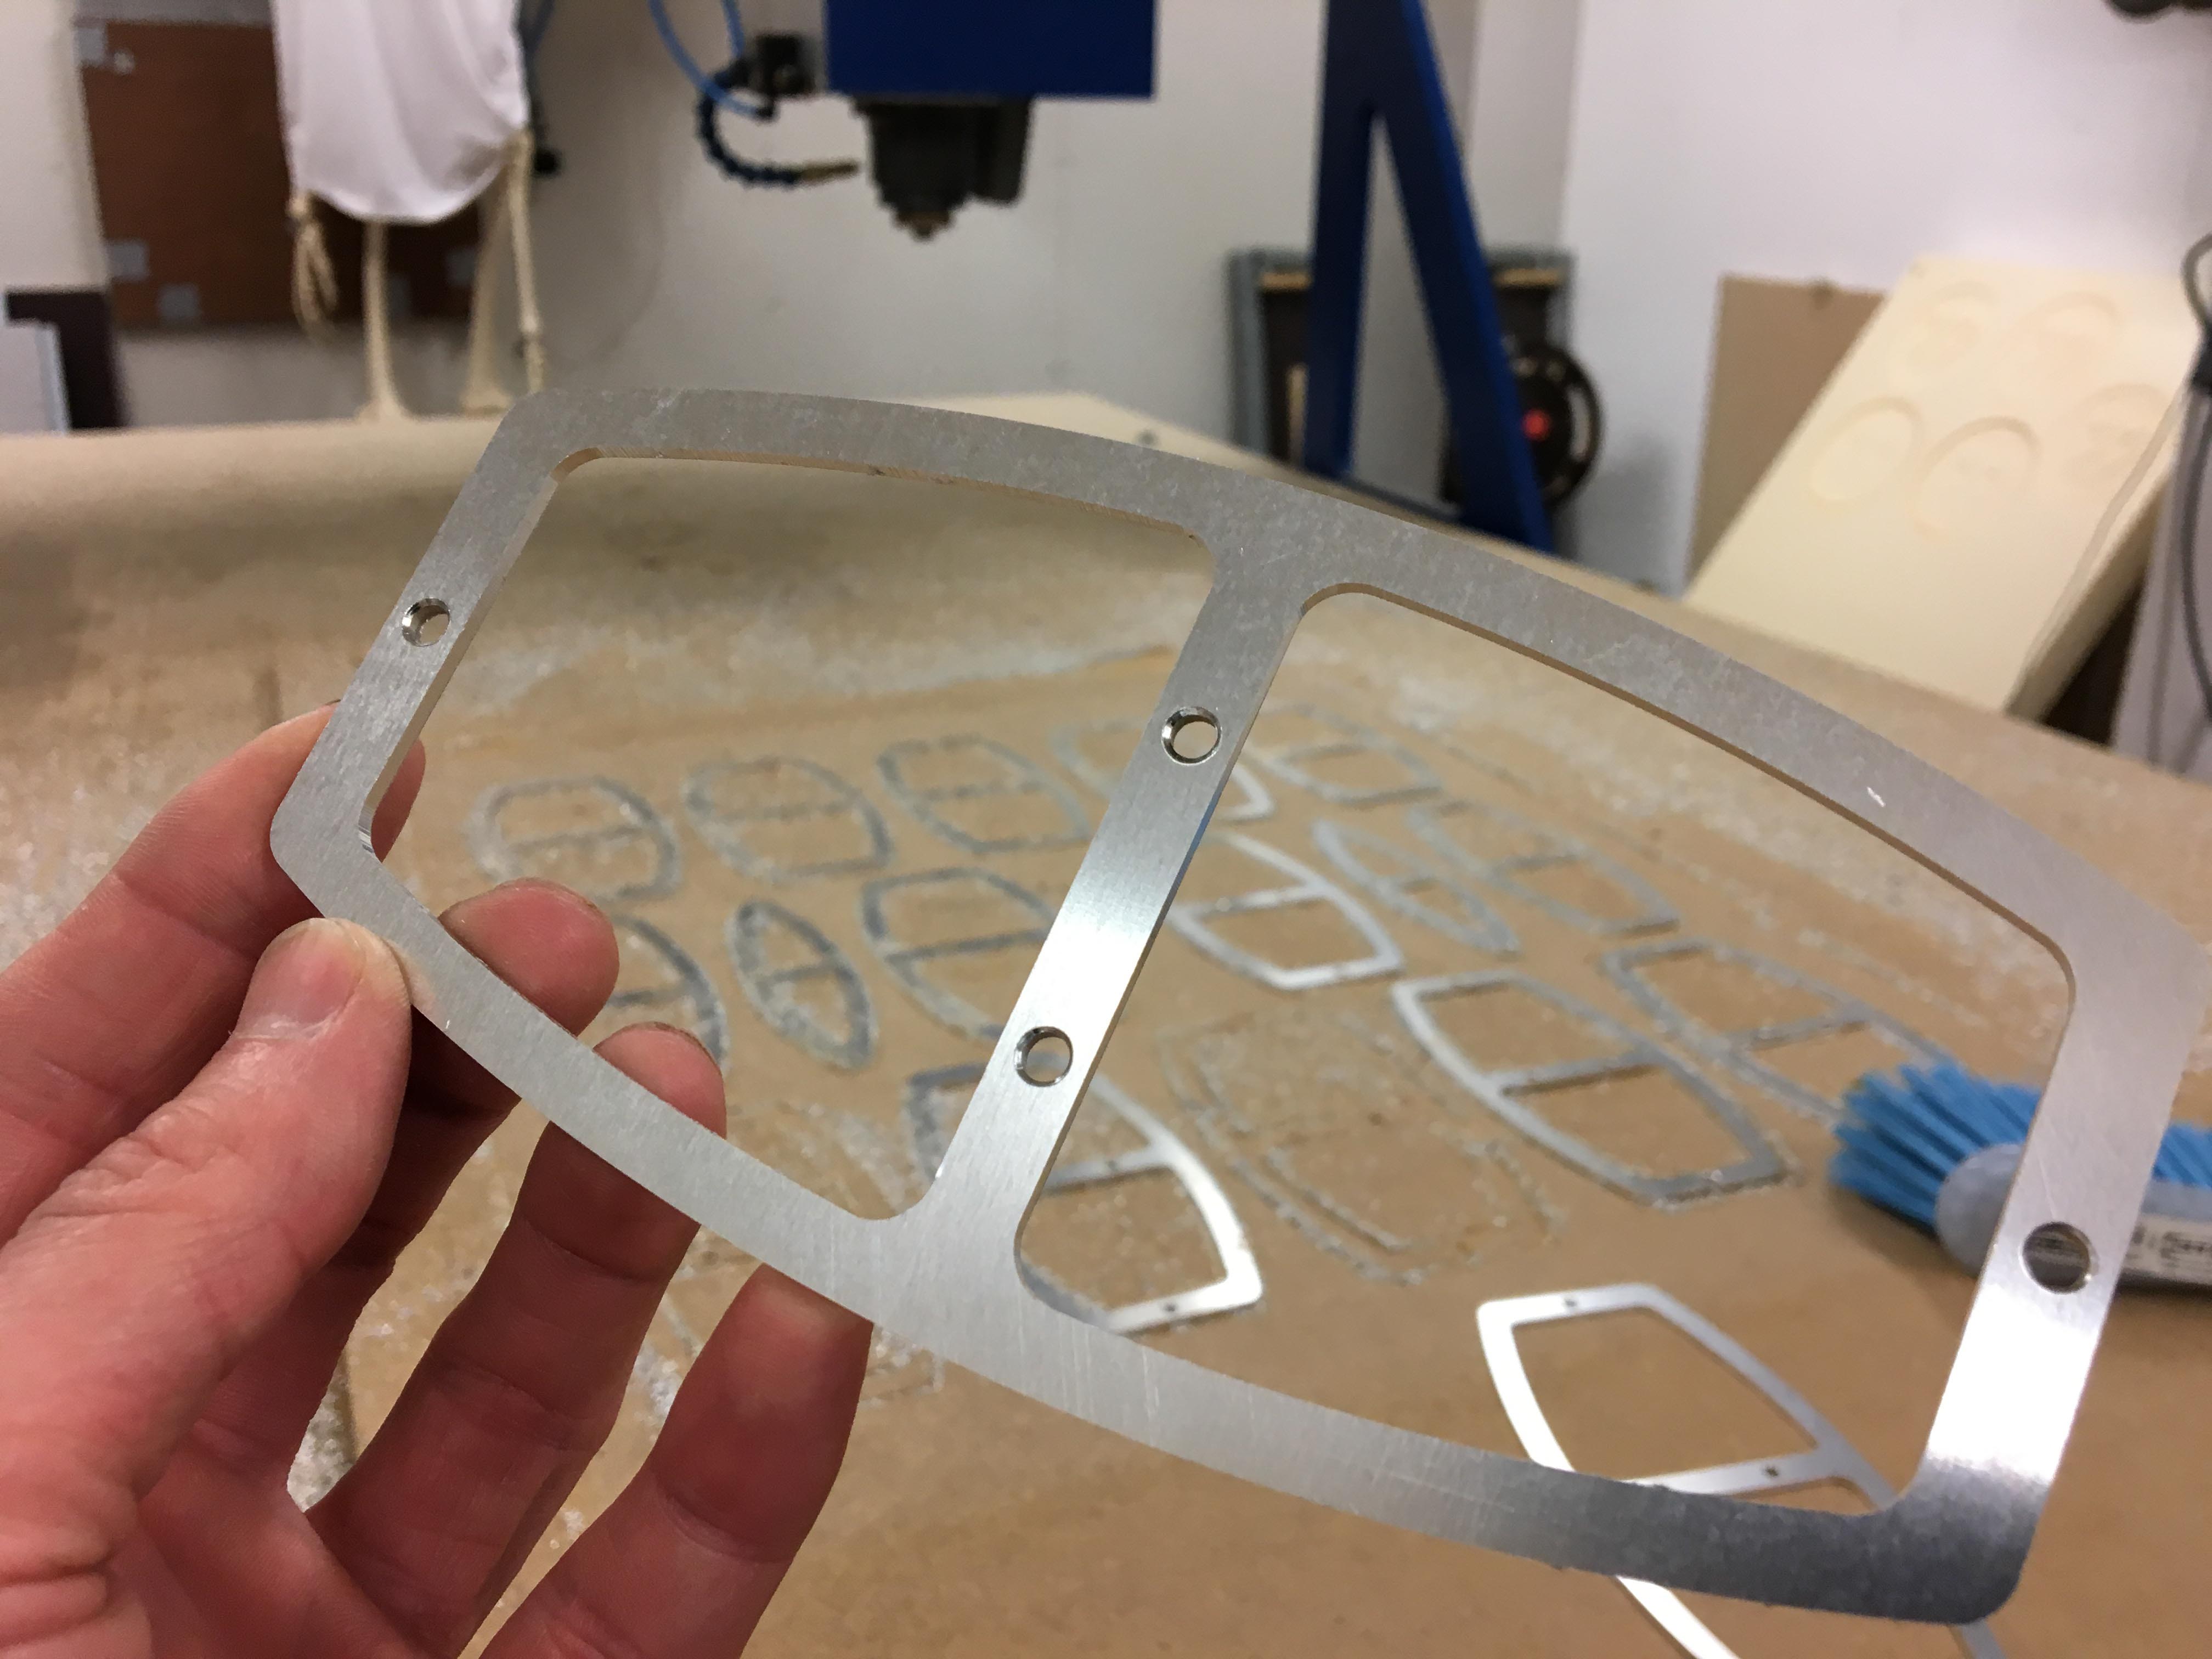
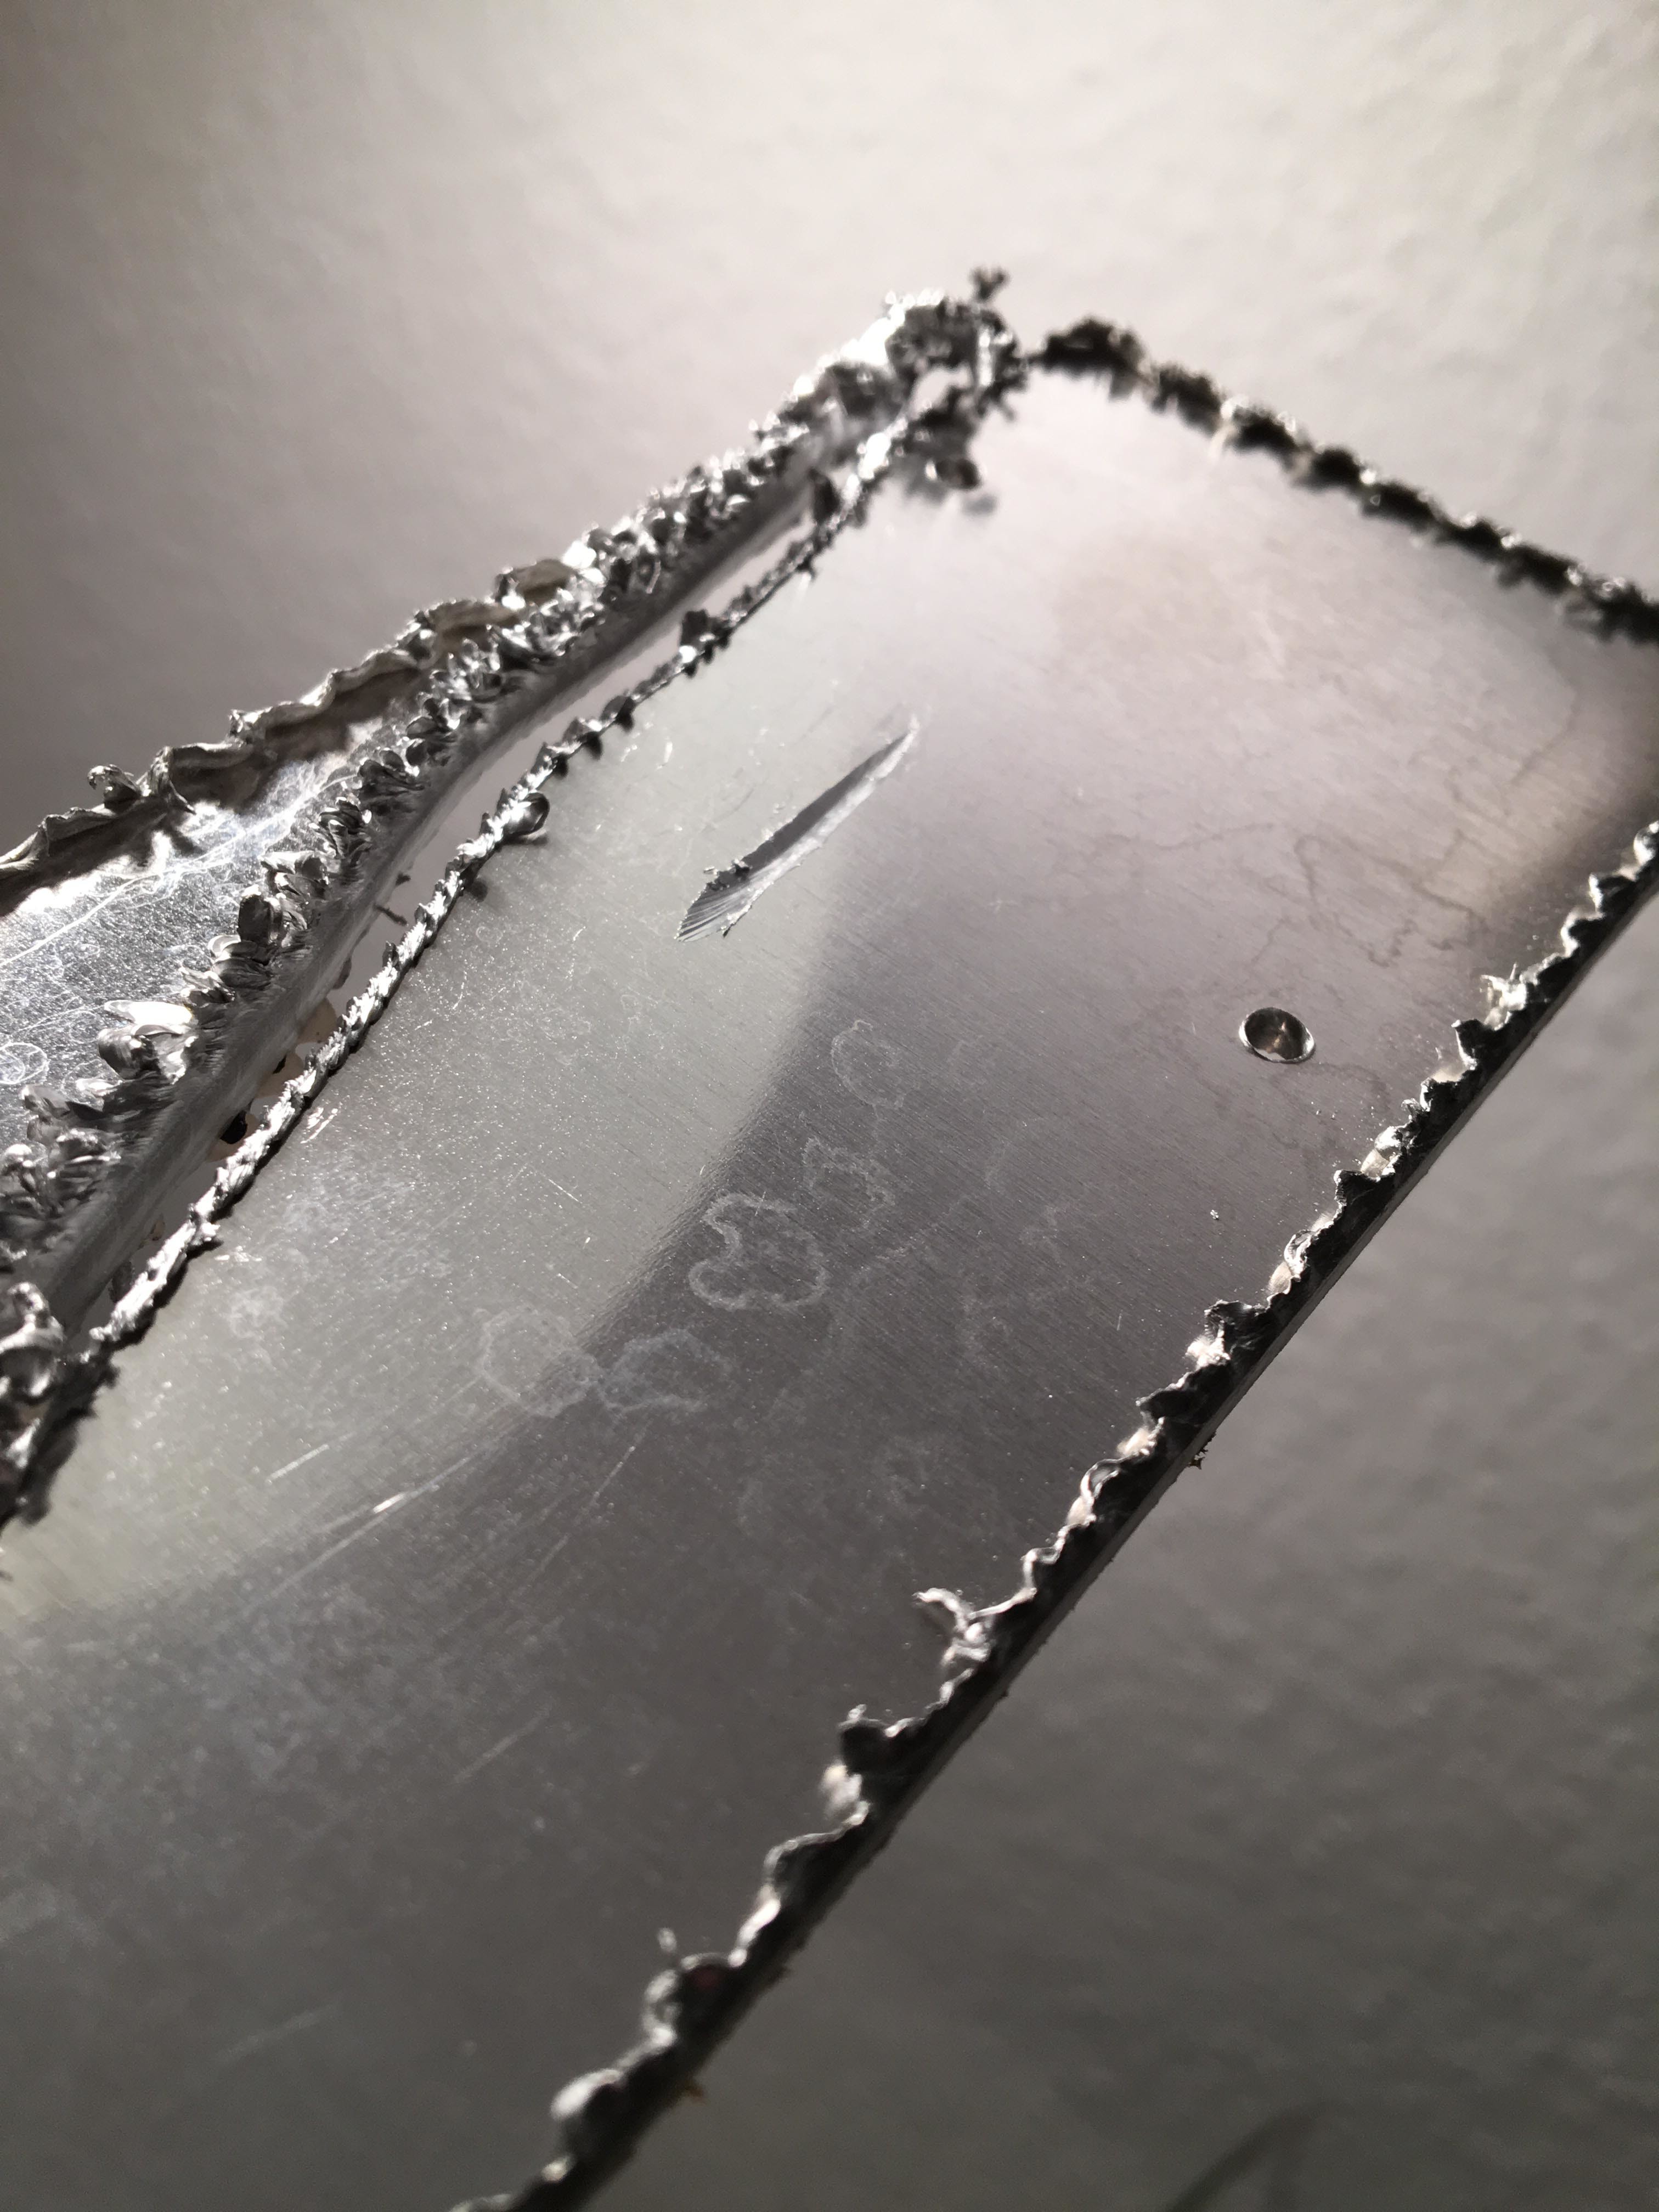
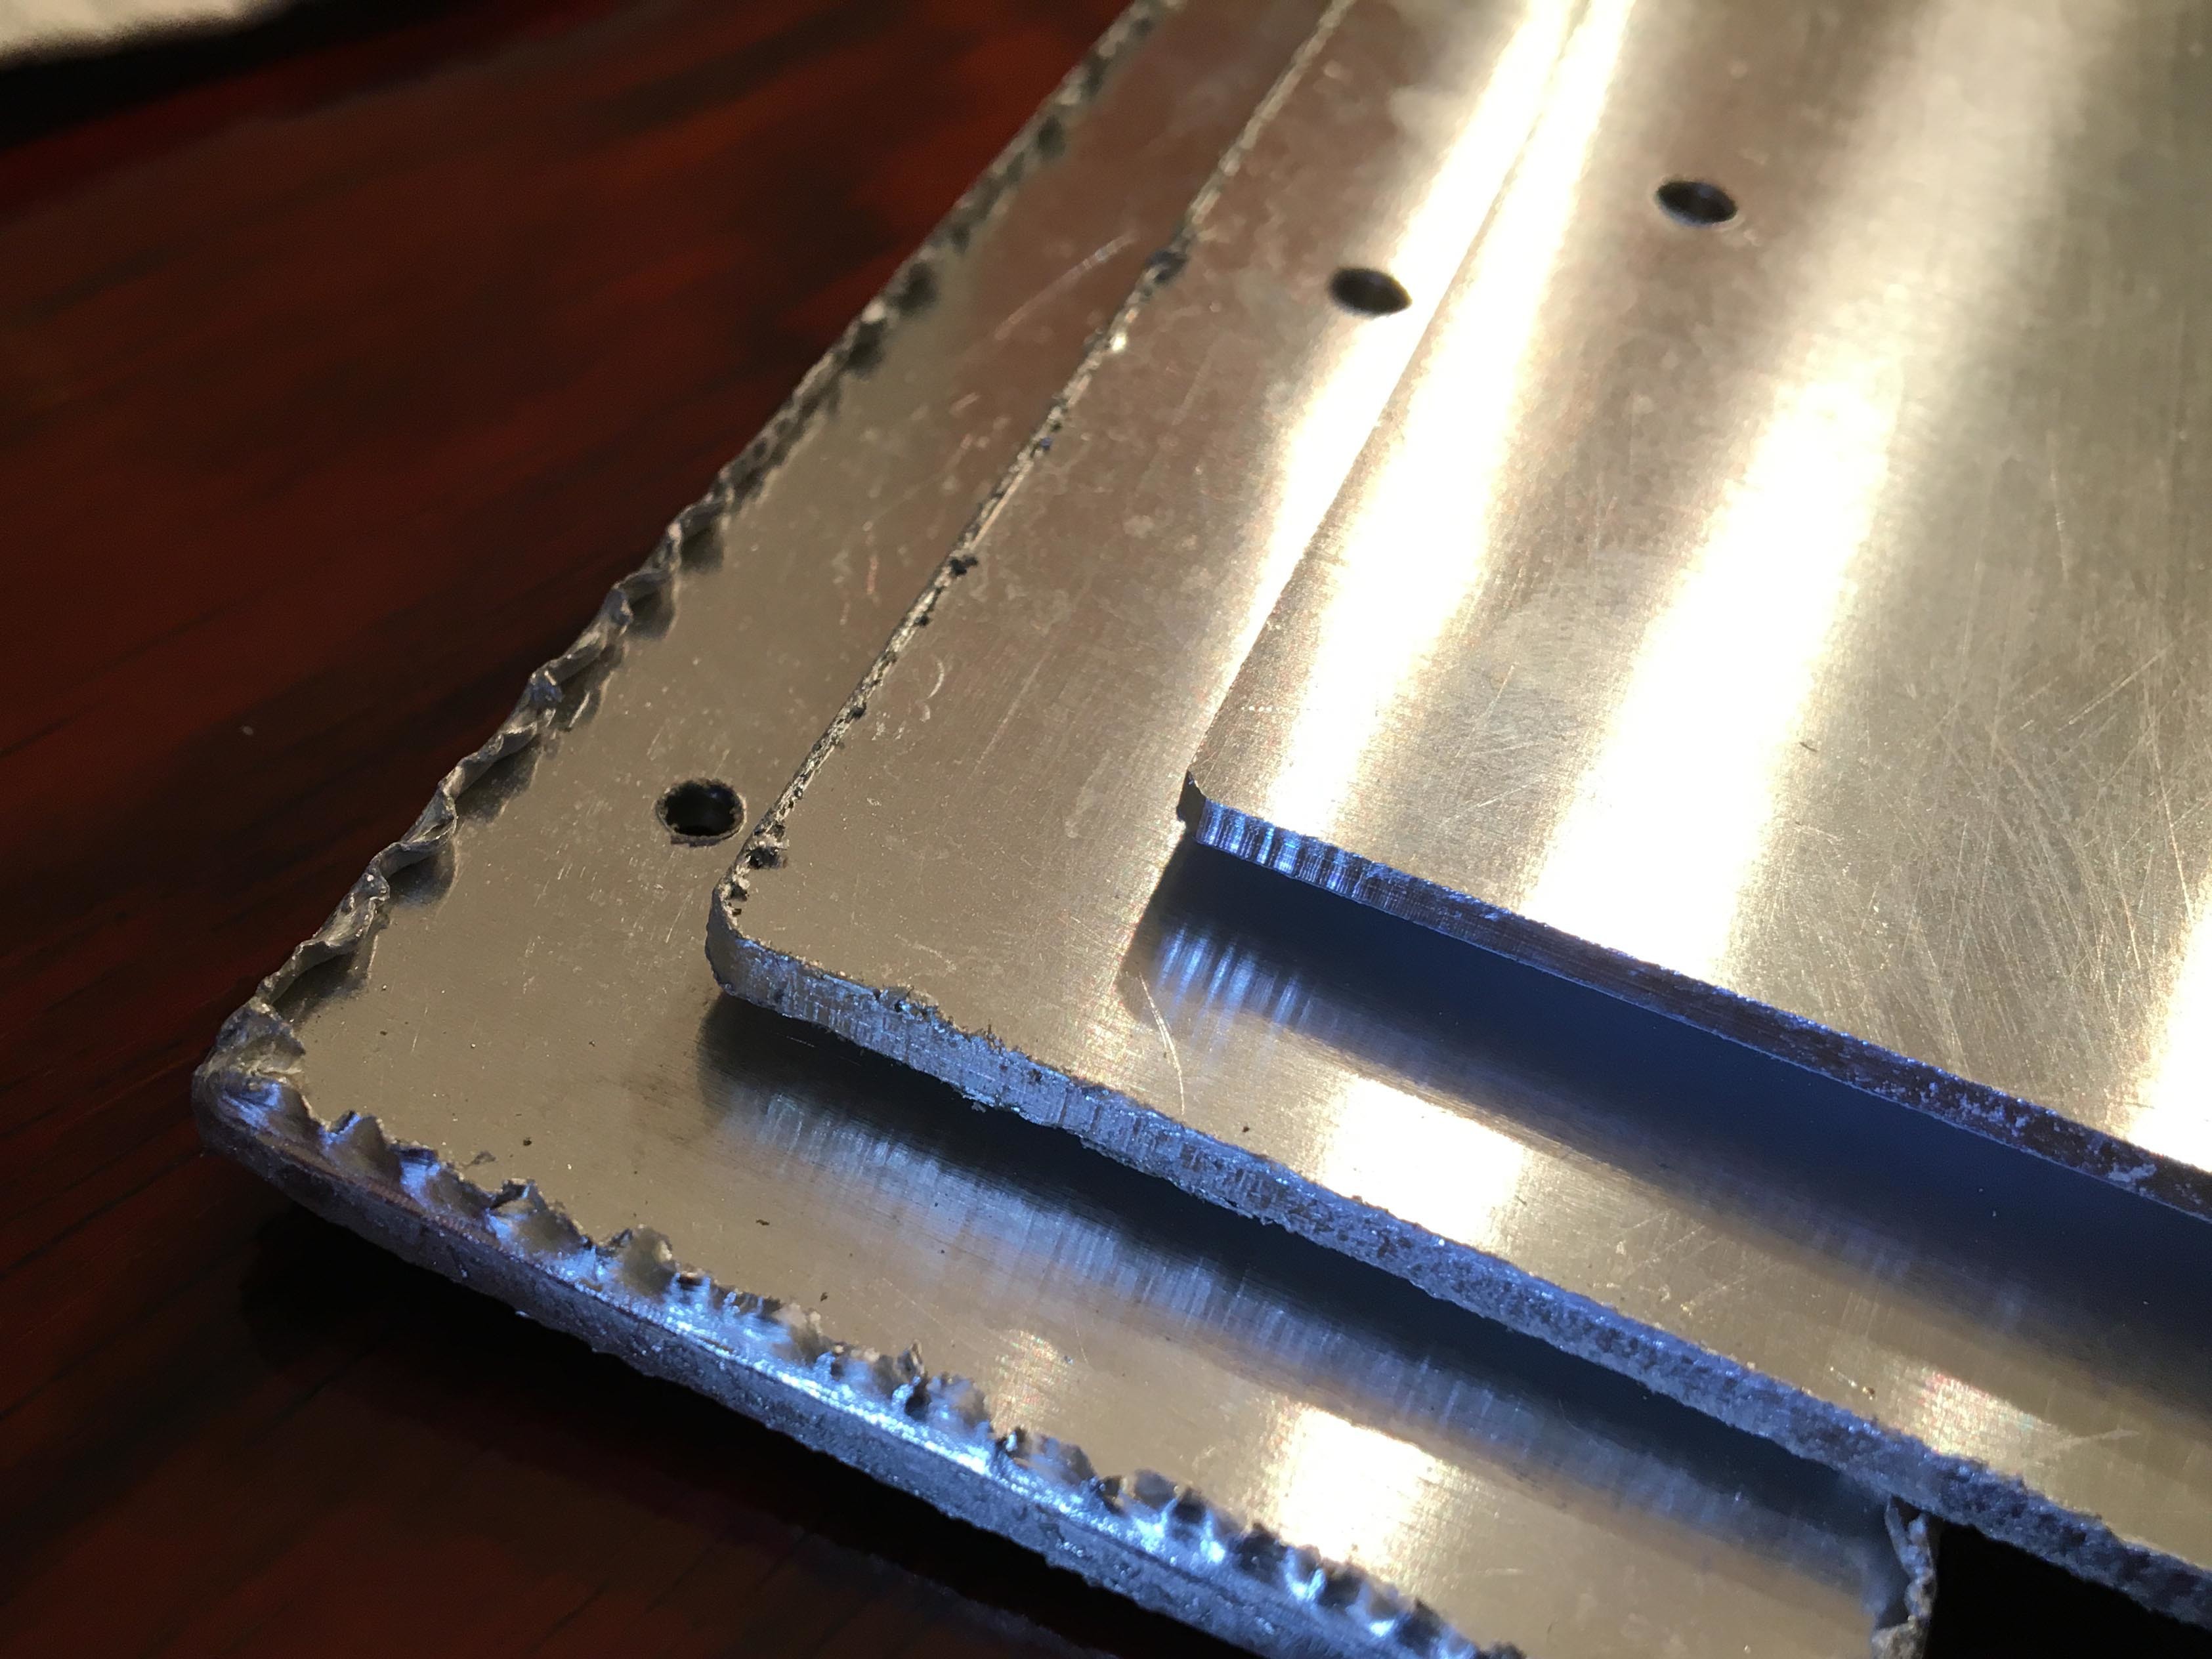
Etwas schockierend fand ich die „Blumenkohl“-Ränder, die an der Fräskante des Blechs entstanden sind.
Bei der nächsten Sitzung möchte ich daher mit verschiedenen Drehzahlen und Vorschubgeschwindigkeiten experimentieren.
Habe nachgeschaut: Das verwendete Blech war AlMg3. Zwar sehr gut für dekoratives Eloxieren aber leider nicht gut zum Fräsen geeignet. Eventuell besorge ich anderes Blech z.B. AlMgSi1.
Abgesehen von der Span-Problematik sind die Soll-Abmessungen sehr gut erreicht worden (auf’s Zehntel genau!).
Die nächsten Donnerstage werde ich wohl terminbedingtl nicht ins Lab schauen können. Falls Du unter der Woche (abends) oder am Wochenende (Uhrzeit egal) da sein solltes, sag bitte Bescheid!
Moin Armin,
denk ich auch, war doch eine positive Sache! Ich sag auf jeden Fall frühestmöglich Bescheid, wenn ich das nächste mal da bin!
Noch eine kurze Frage:
Mit welchen Aluminium-Legierungen habt ihr an der Portalfräsmaschine bisher die besten Ergebnisse gehabt in Hinsicht guter Zerspanbarkeit?
Dazu kann ich dir leider nichts sagen, wir haben bisher immer das zerspant, was da war 
moin armin,
was für einen fräser hast du benutzt? war der noch scharf?
könnte mir vorstellen, dass das aluminium weich geworden ist.
Moin Sebastian,
der Fräser war nagelneu. Dennoch ist es zu dem bekannten Problem der Aufbauschneide gekommen.
Das liegt zum einen an der mangelnden Kühlung (der Spiritus ließ sich nicht gut am Fräser applizieren).
Zum anderen ist das verwendete Blech (AlMg3) nicht besonders gut spanbar.
Vermutlich waren die Schnittparameter auch noch nicht passend (Spindeldrehzahl 22.000 U/min und Vorschub 3000 mm/min).
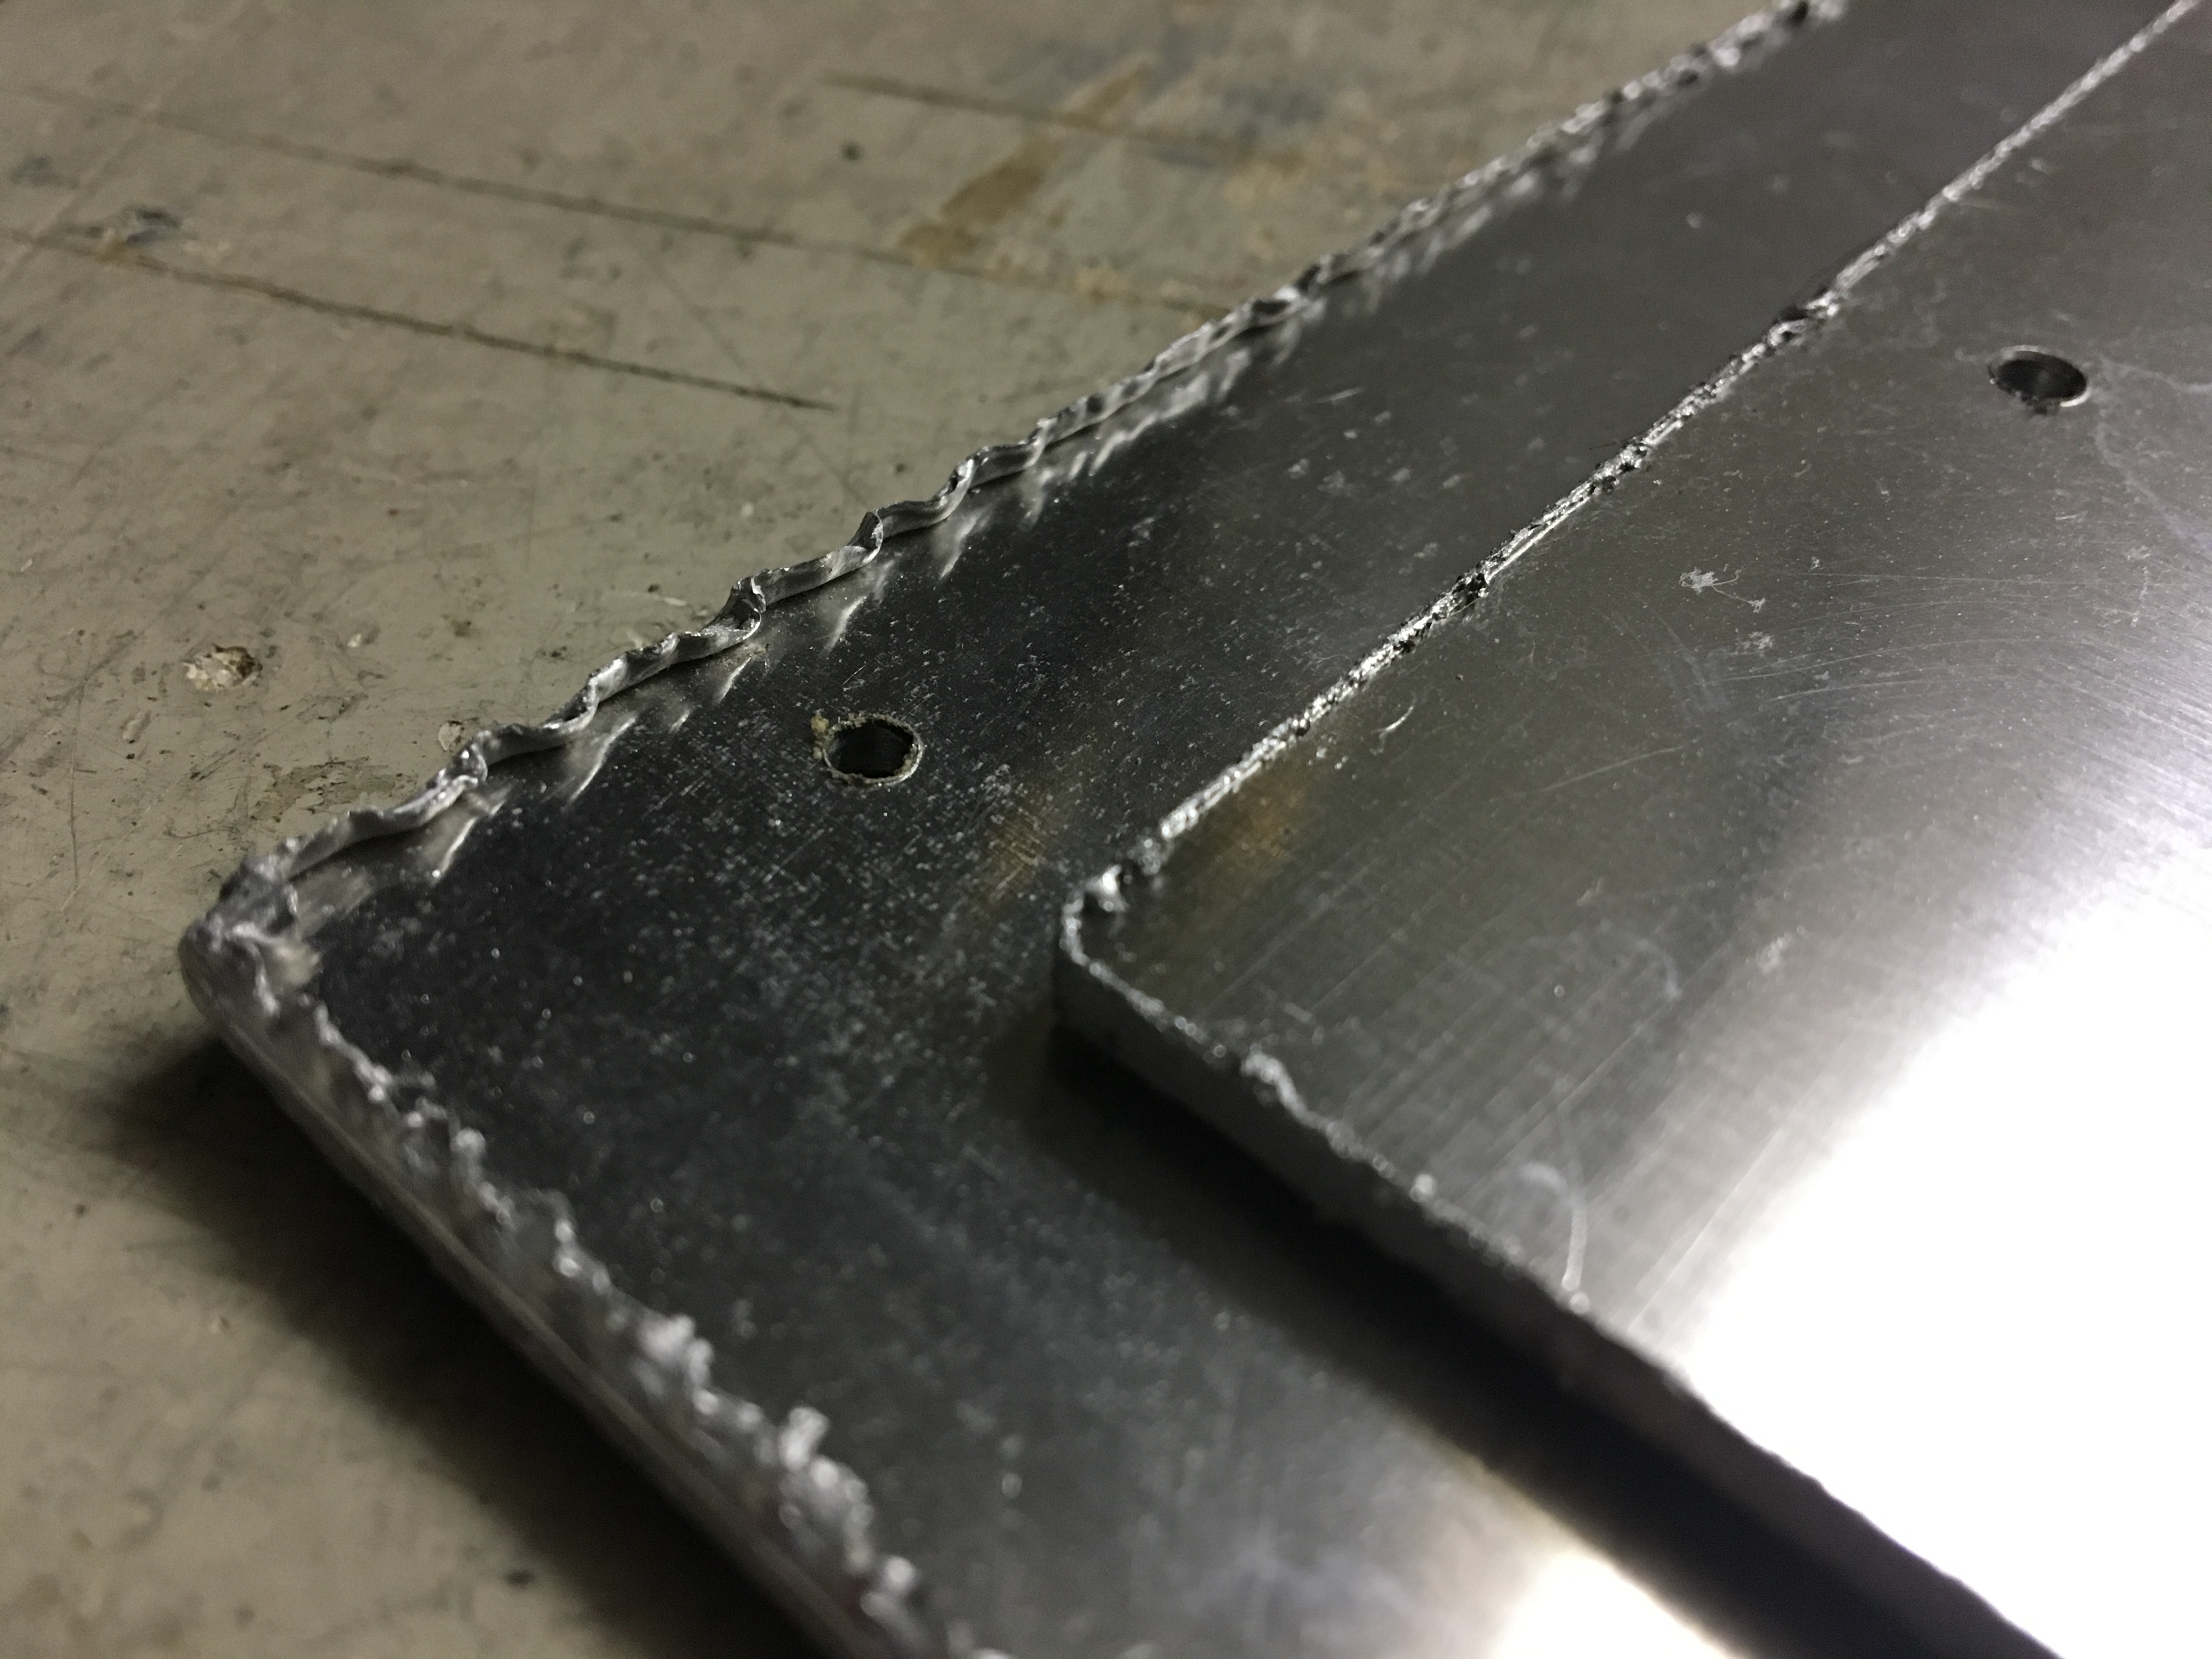
In einem weiteren Versuch habe ich die Drehzahl auf 13.000 U/min und den Vorschub auf 1000-1500 mm/min eingestellt und bekam ein besseres Ergebnis zustande, siehe Foto (unteres Blech Versuch Nr.1, oberes Blech Versuch Nr.2):
Jetzt will ich noch weitere Dinge ausprobieren:
- Drehzahl weiter senken und Vorschub etwas anheben. Geringe Eintauchtife des Fräsers vorausgesetzt.
- unbeschichtete & schärfere Fräser verwenden (und hoffentlich die Werbeaussagen des Herstellers zur besonderen Eignung für die Aluminiumzerspanung bestätigen)
- Spiritus-Kühlung verbessern
- Frässtrategie verfeinern: Zuerst die Kontur mit Übermaß („Fleisch“) tauchfräsen. Dann mit der Fräserflanke auf das Endmaß der Geometire heranfräsen und (so der Plan) den zuvor aufgeworfenen Grat entfernen.
- wenn diese Maßnahmen keinen Erfolg zeigen besorge ich anderes Alu-Blech mit besserer Spanbarkeit z.B. AlMgSi1. Leider ist dann aber die Eloxalqualität geringer.
…heute in die Tat umgesetzt.
Für das deutlich bessere Fräsergebnis waren vor allem die verfeinerte Frässtrategie und die Fräserqualität von Bedeutung, siehe oberste Platte:
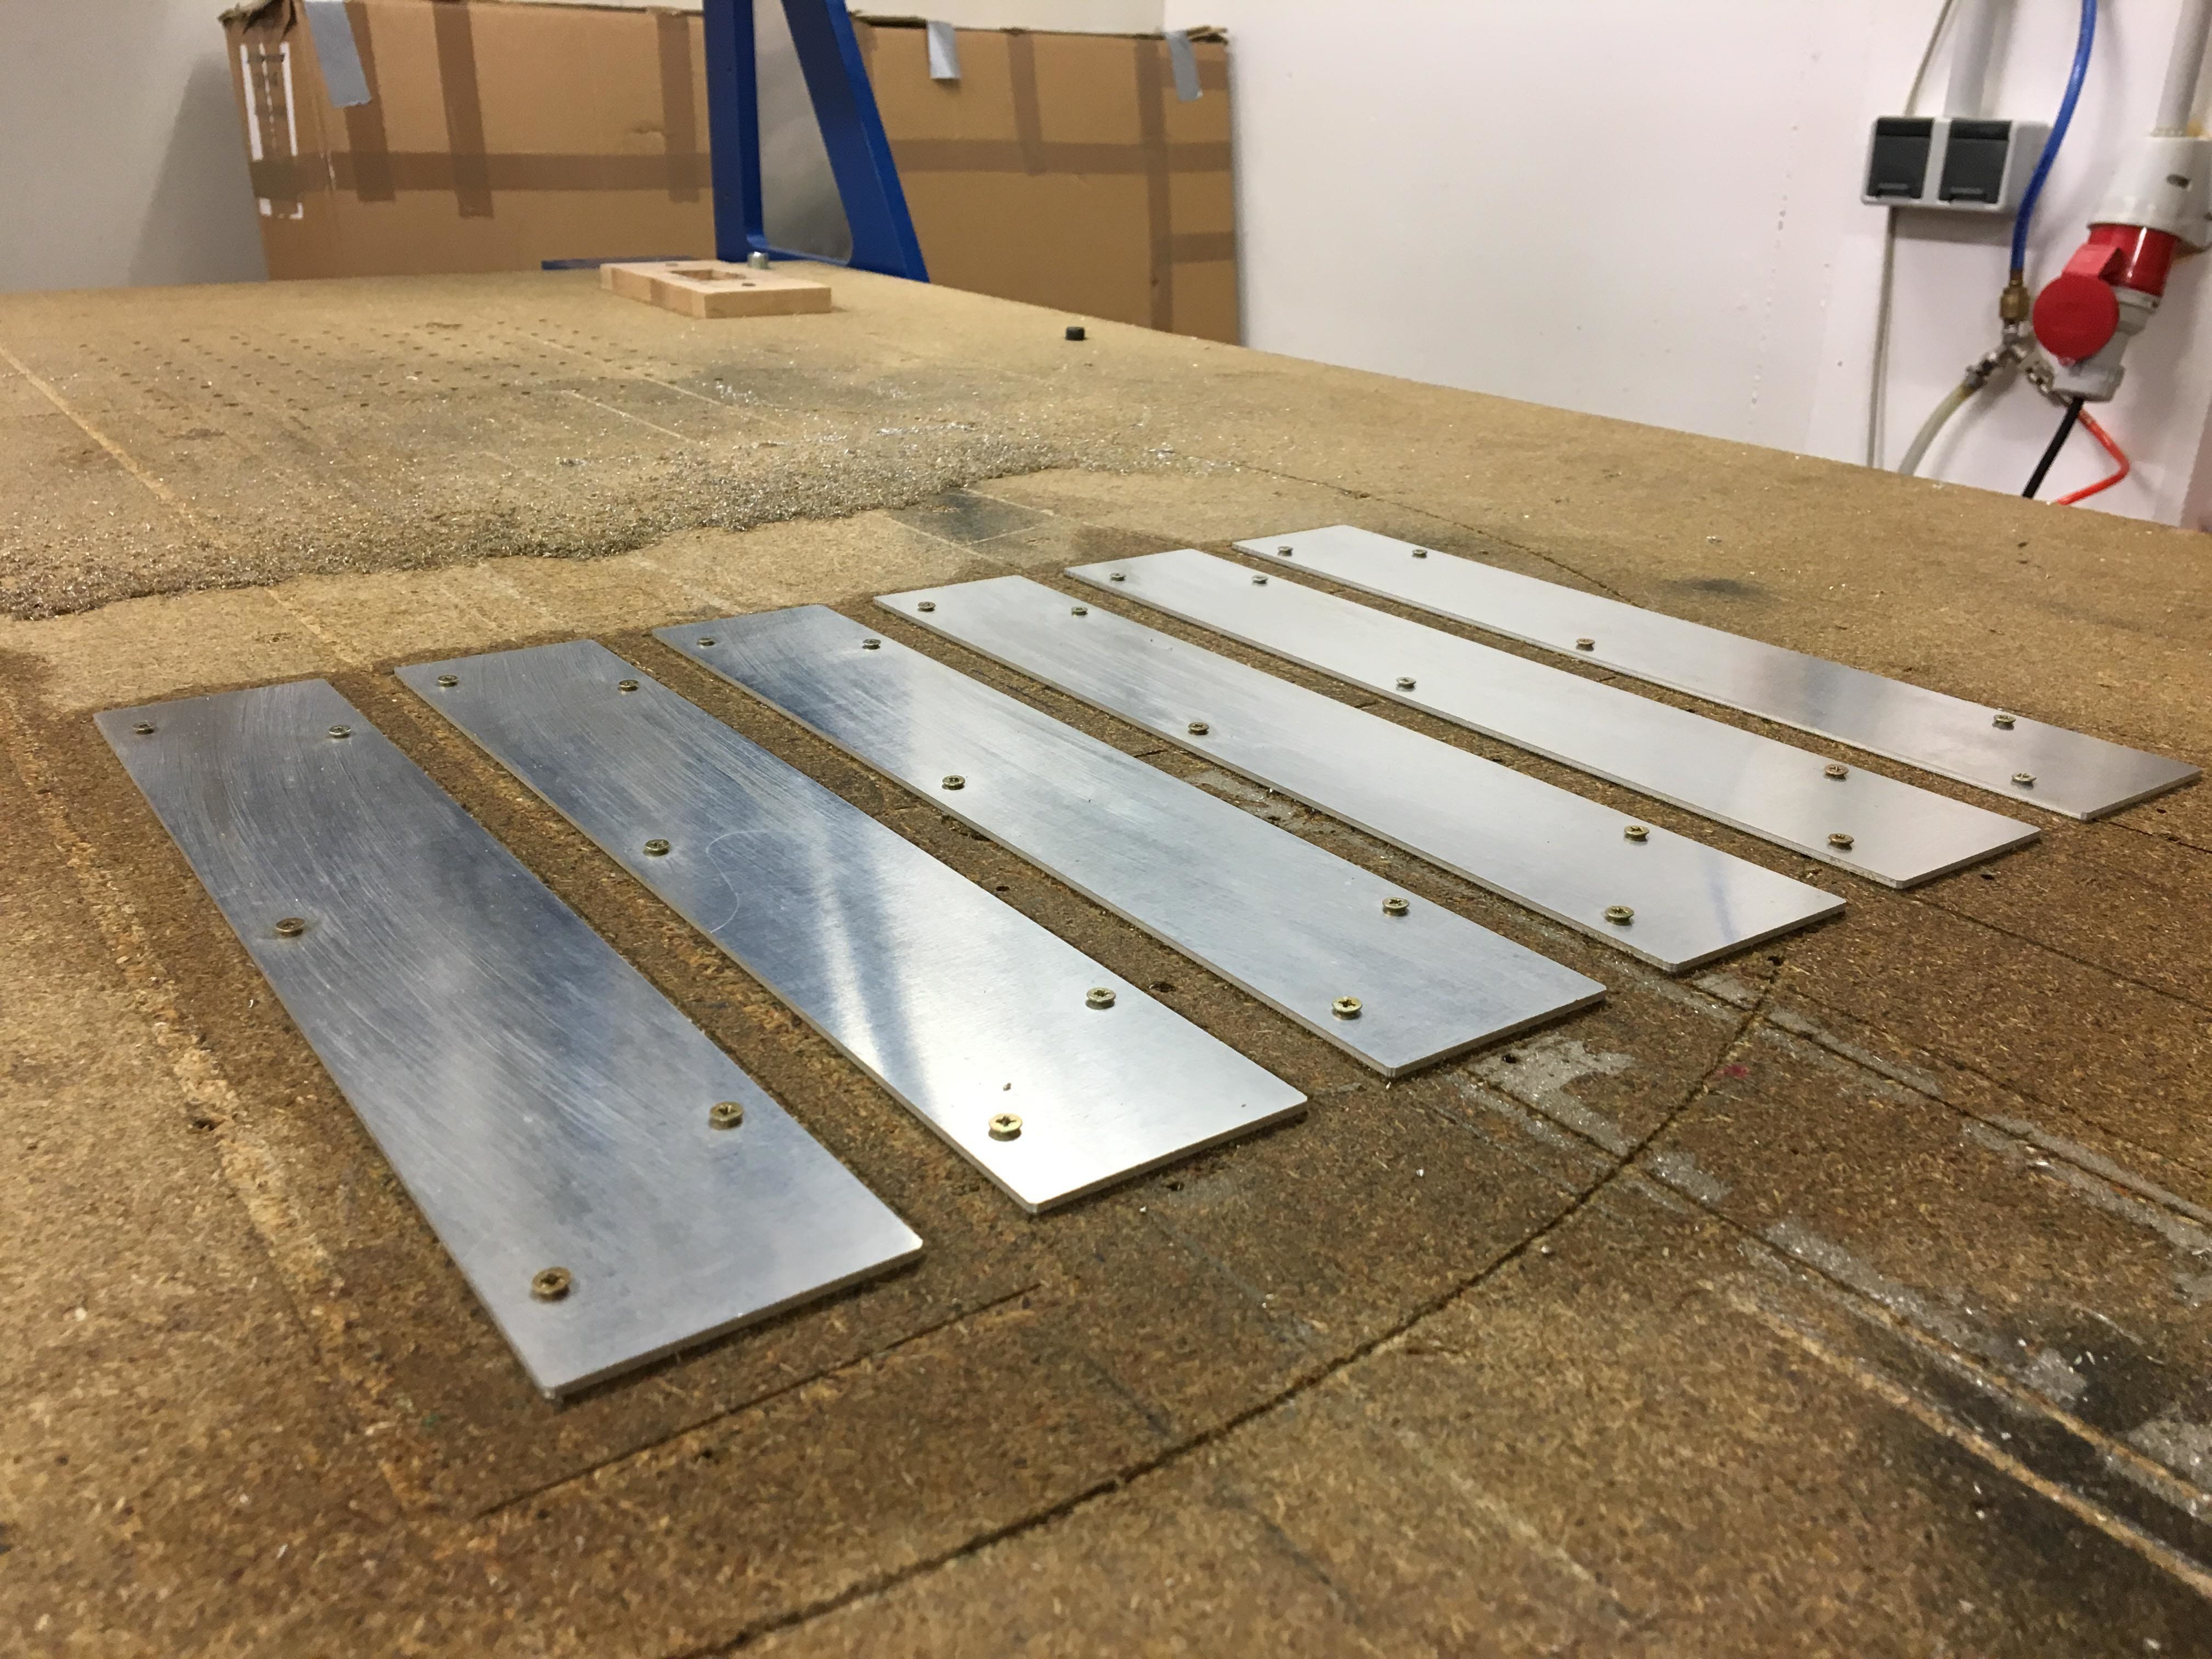
Nach einigen Versuchen endlich die Serie…
…und die Rückwand ist auch endlich fertiggestellt:
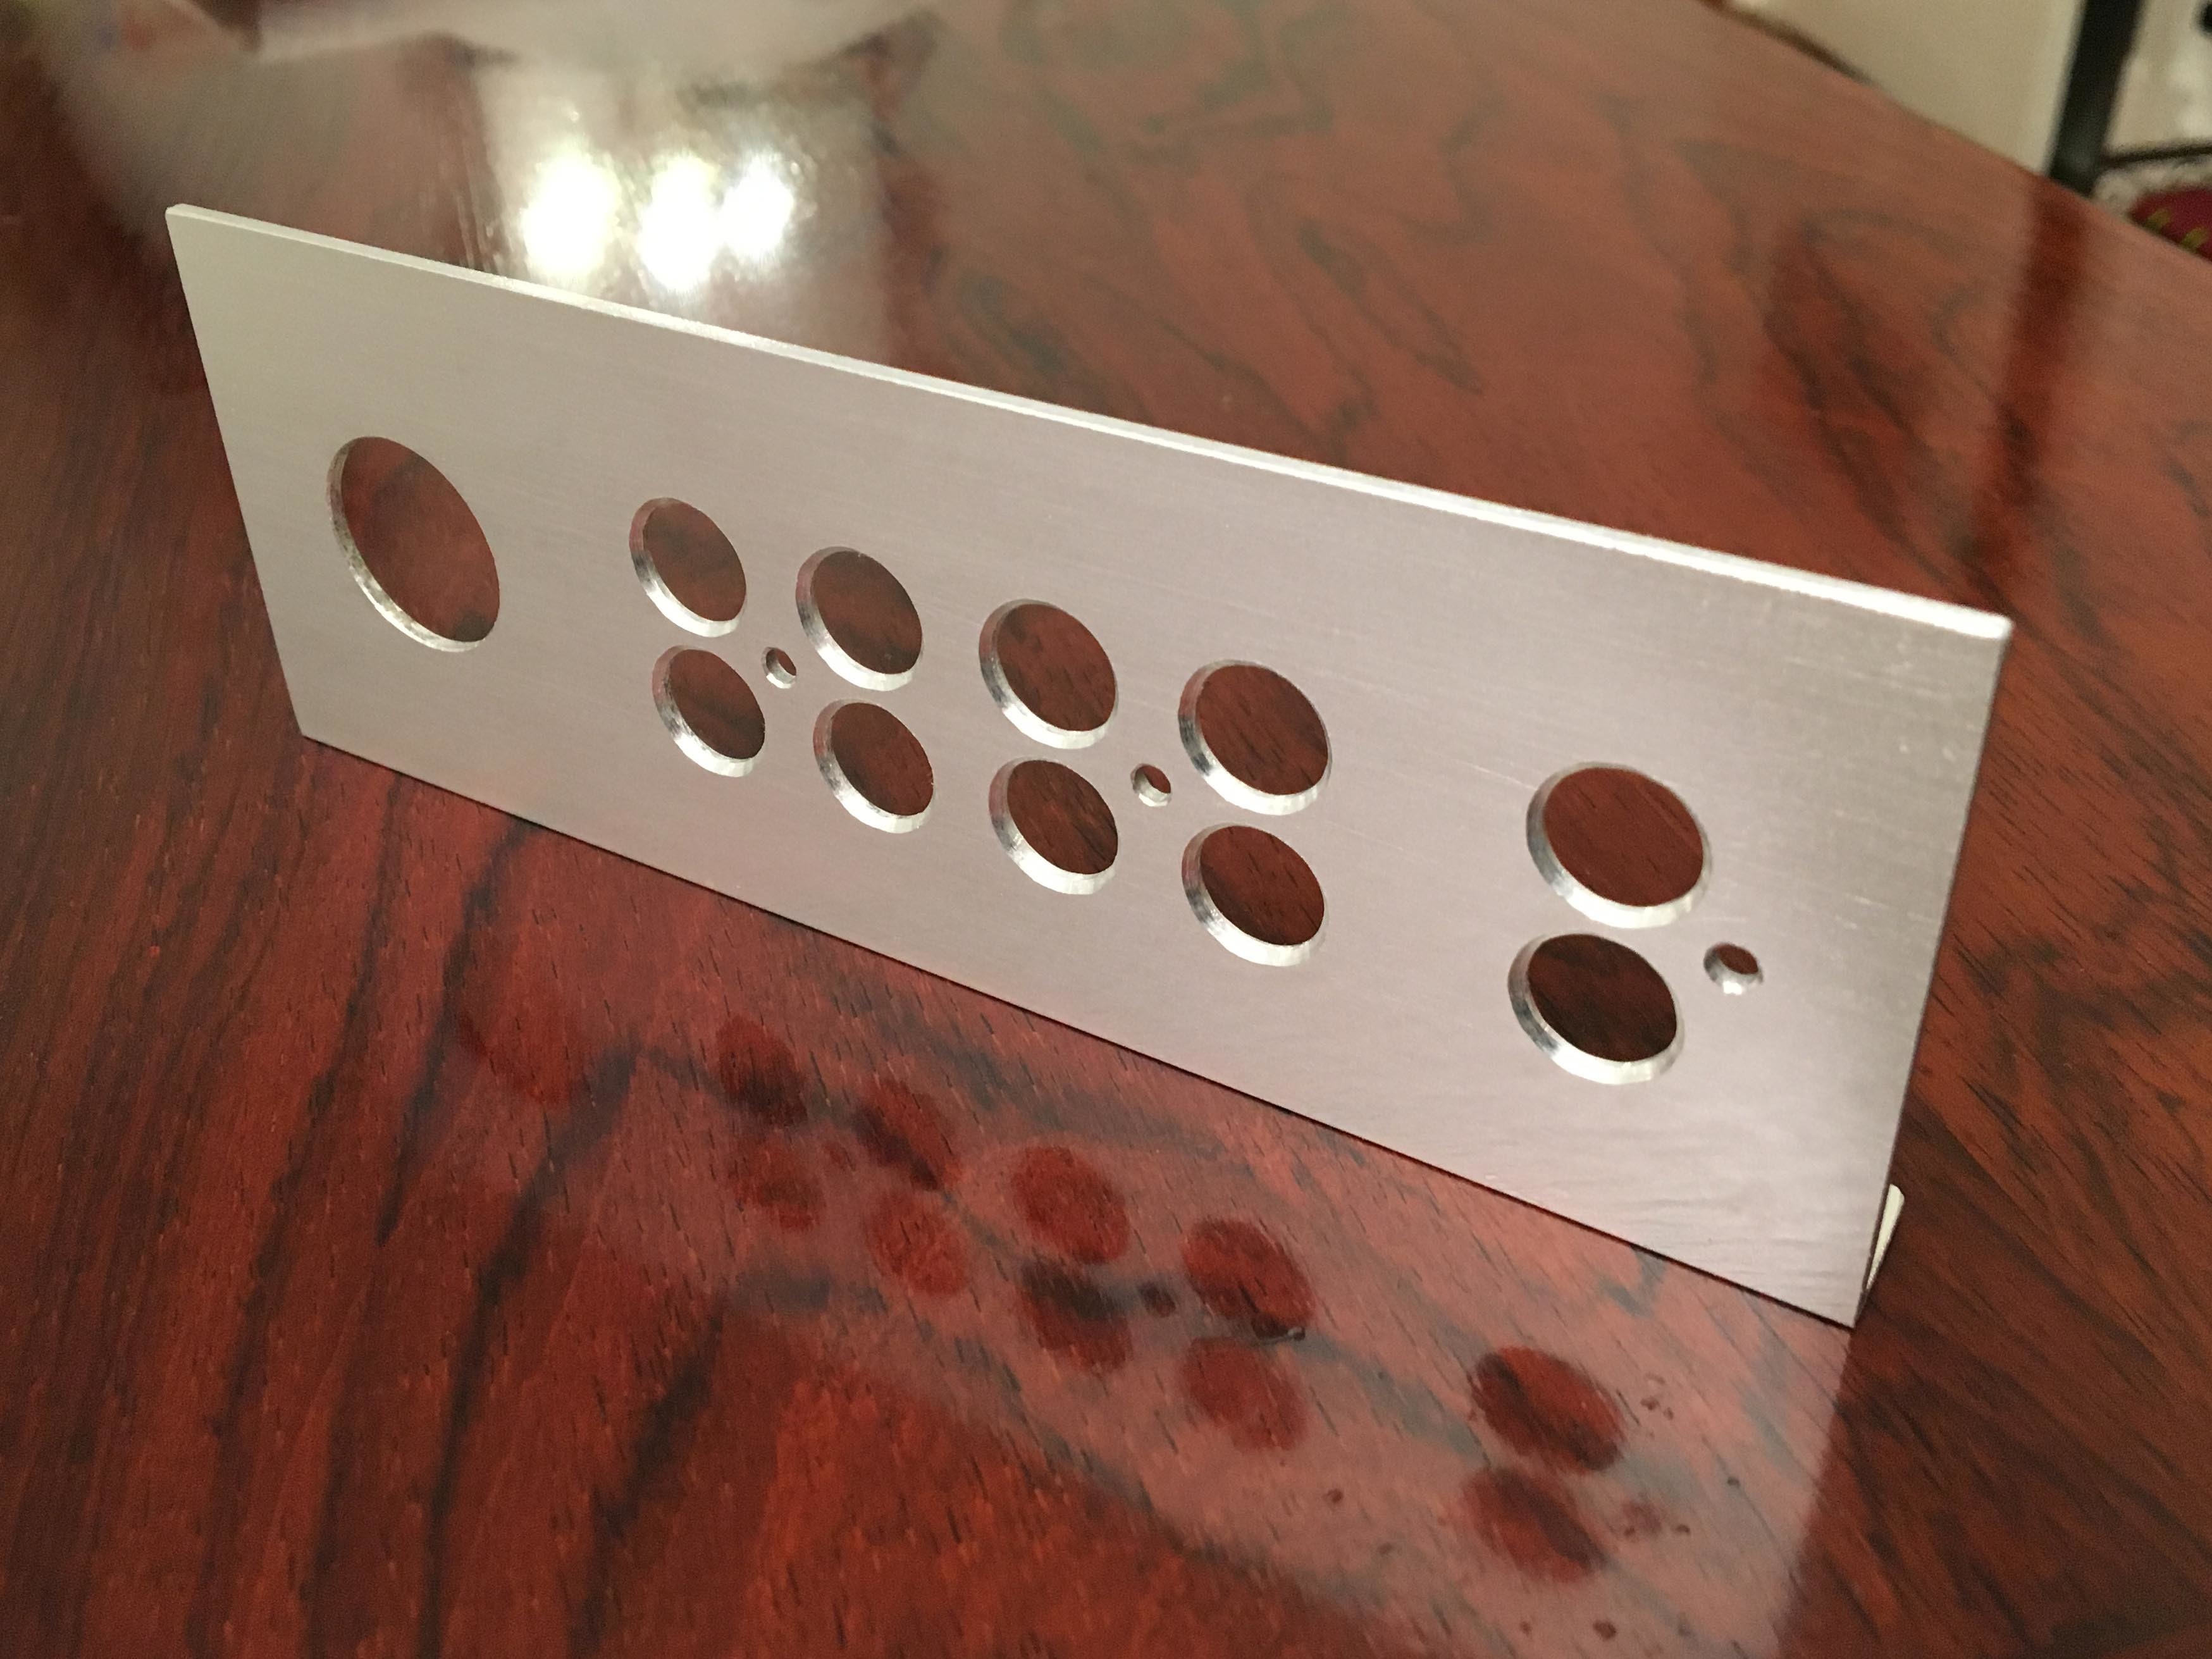
Überrascht waren Alex und ich, dass die 11mm-Löcher von der Portalfräse nicht bewältigt wurden.
Der getriebelose Motor hatte offensichtlich zu wenig Durchzugskraft.
@Alex: Mir fiel noch ein, dass die Veränderungen der Drehzahl wirkungslos sein mussten, weil doch das Drehmoment eines Elektromortors nahezu gleich bleibt über den gesamten Drehlzahlbereich.
Letztlich habe ich die von der CNC-Fräse exakt gesetzten Zentrierbohrungen mit dem Hand-Tischbohrgerät auf die erforderlichen 11mm aufgebohrt.
…schließlich noch der Foliendruck auf dem Aluwinkel:
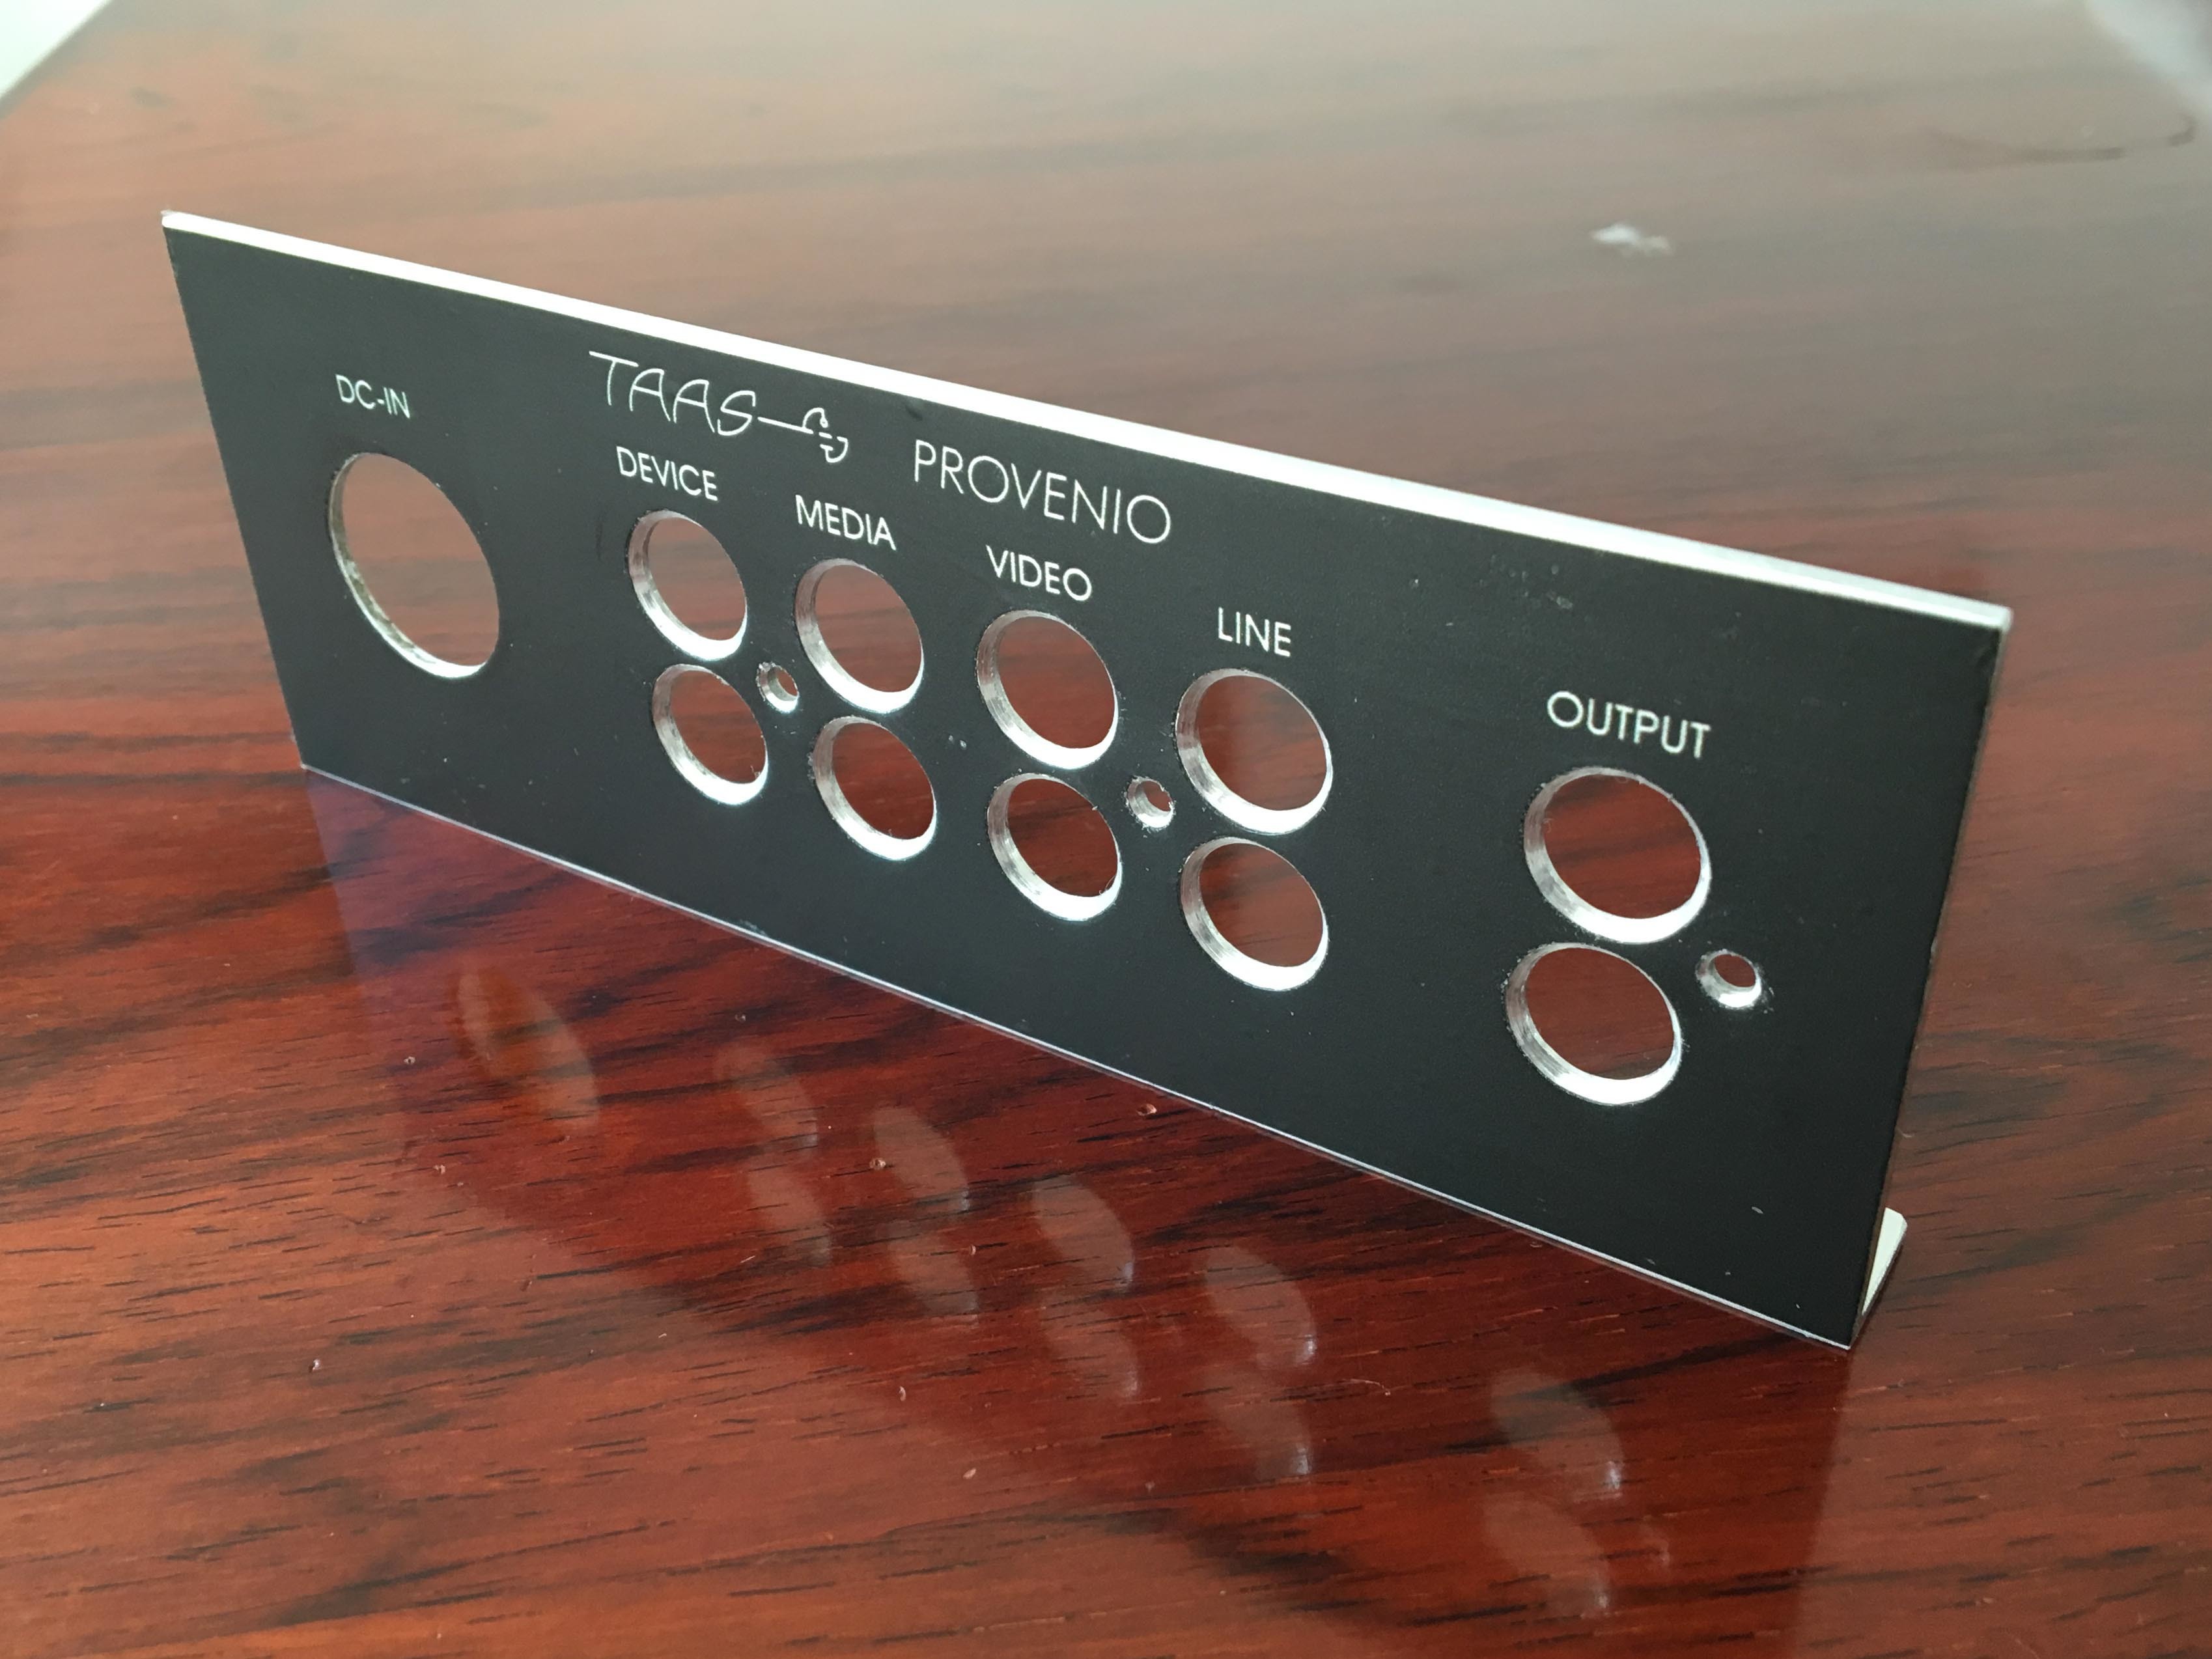
So sauber sitzt die Rückwand in Situ:
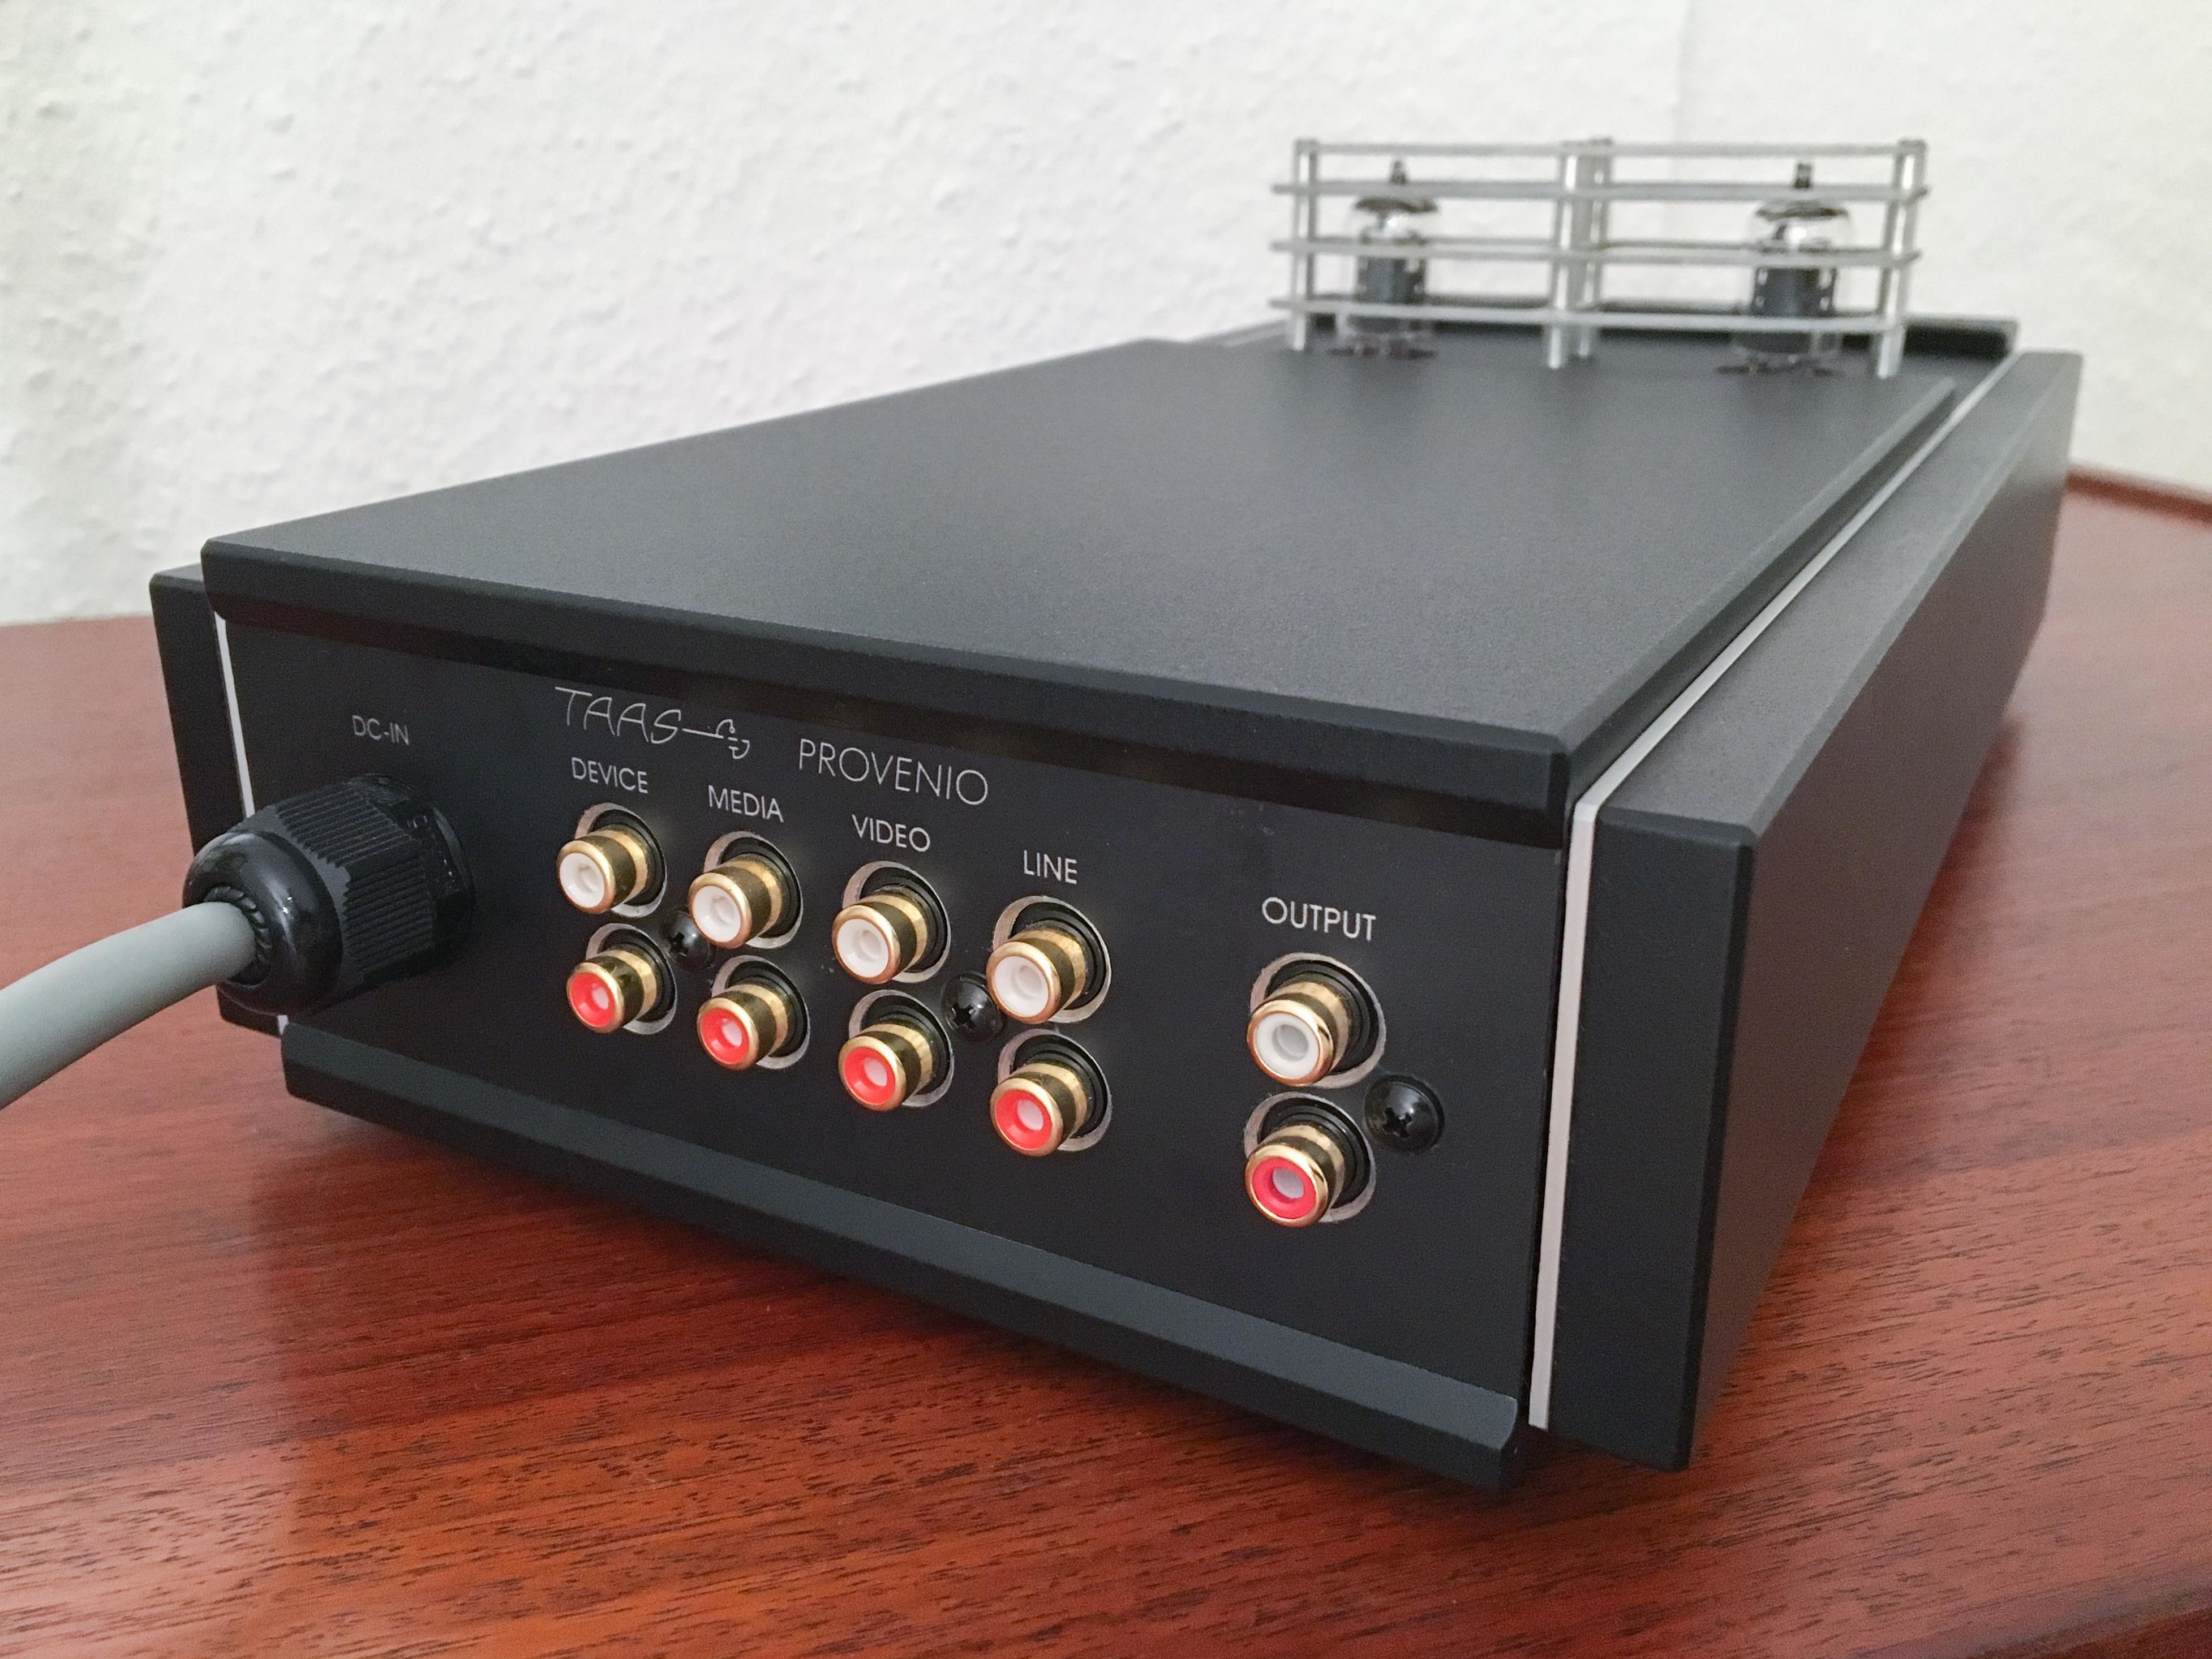
Sieht echt edel aus, cool! 
Danke Tronje,
ja endlich ist dieser Bauabschnitt fertig. Bin mit dem Ergebnis auch ganz zufrieden.
Nach den eher einfachen Aufgabenstellungen und dem Warmwerden mit der Portalfräse kommt nun last but not least der Berührungschutz an die Reihe. Sollte bis zum Ende des Jahres zu schaffen sein 
Hallo zusammen,
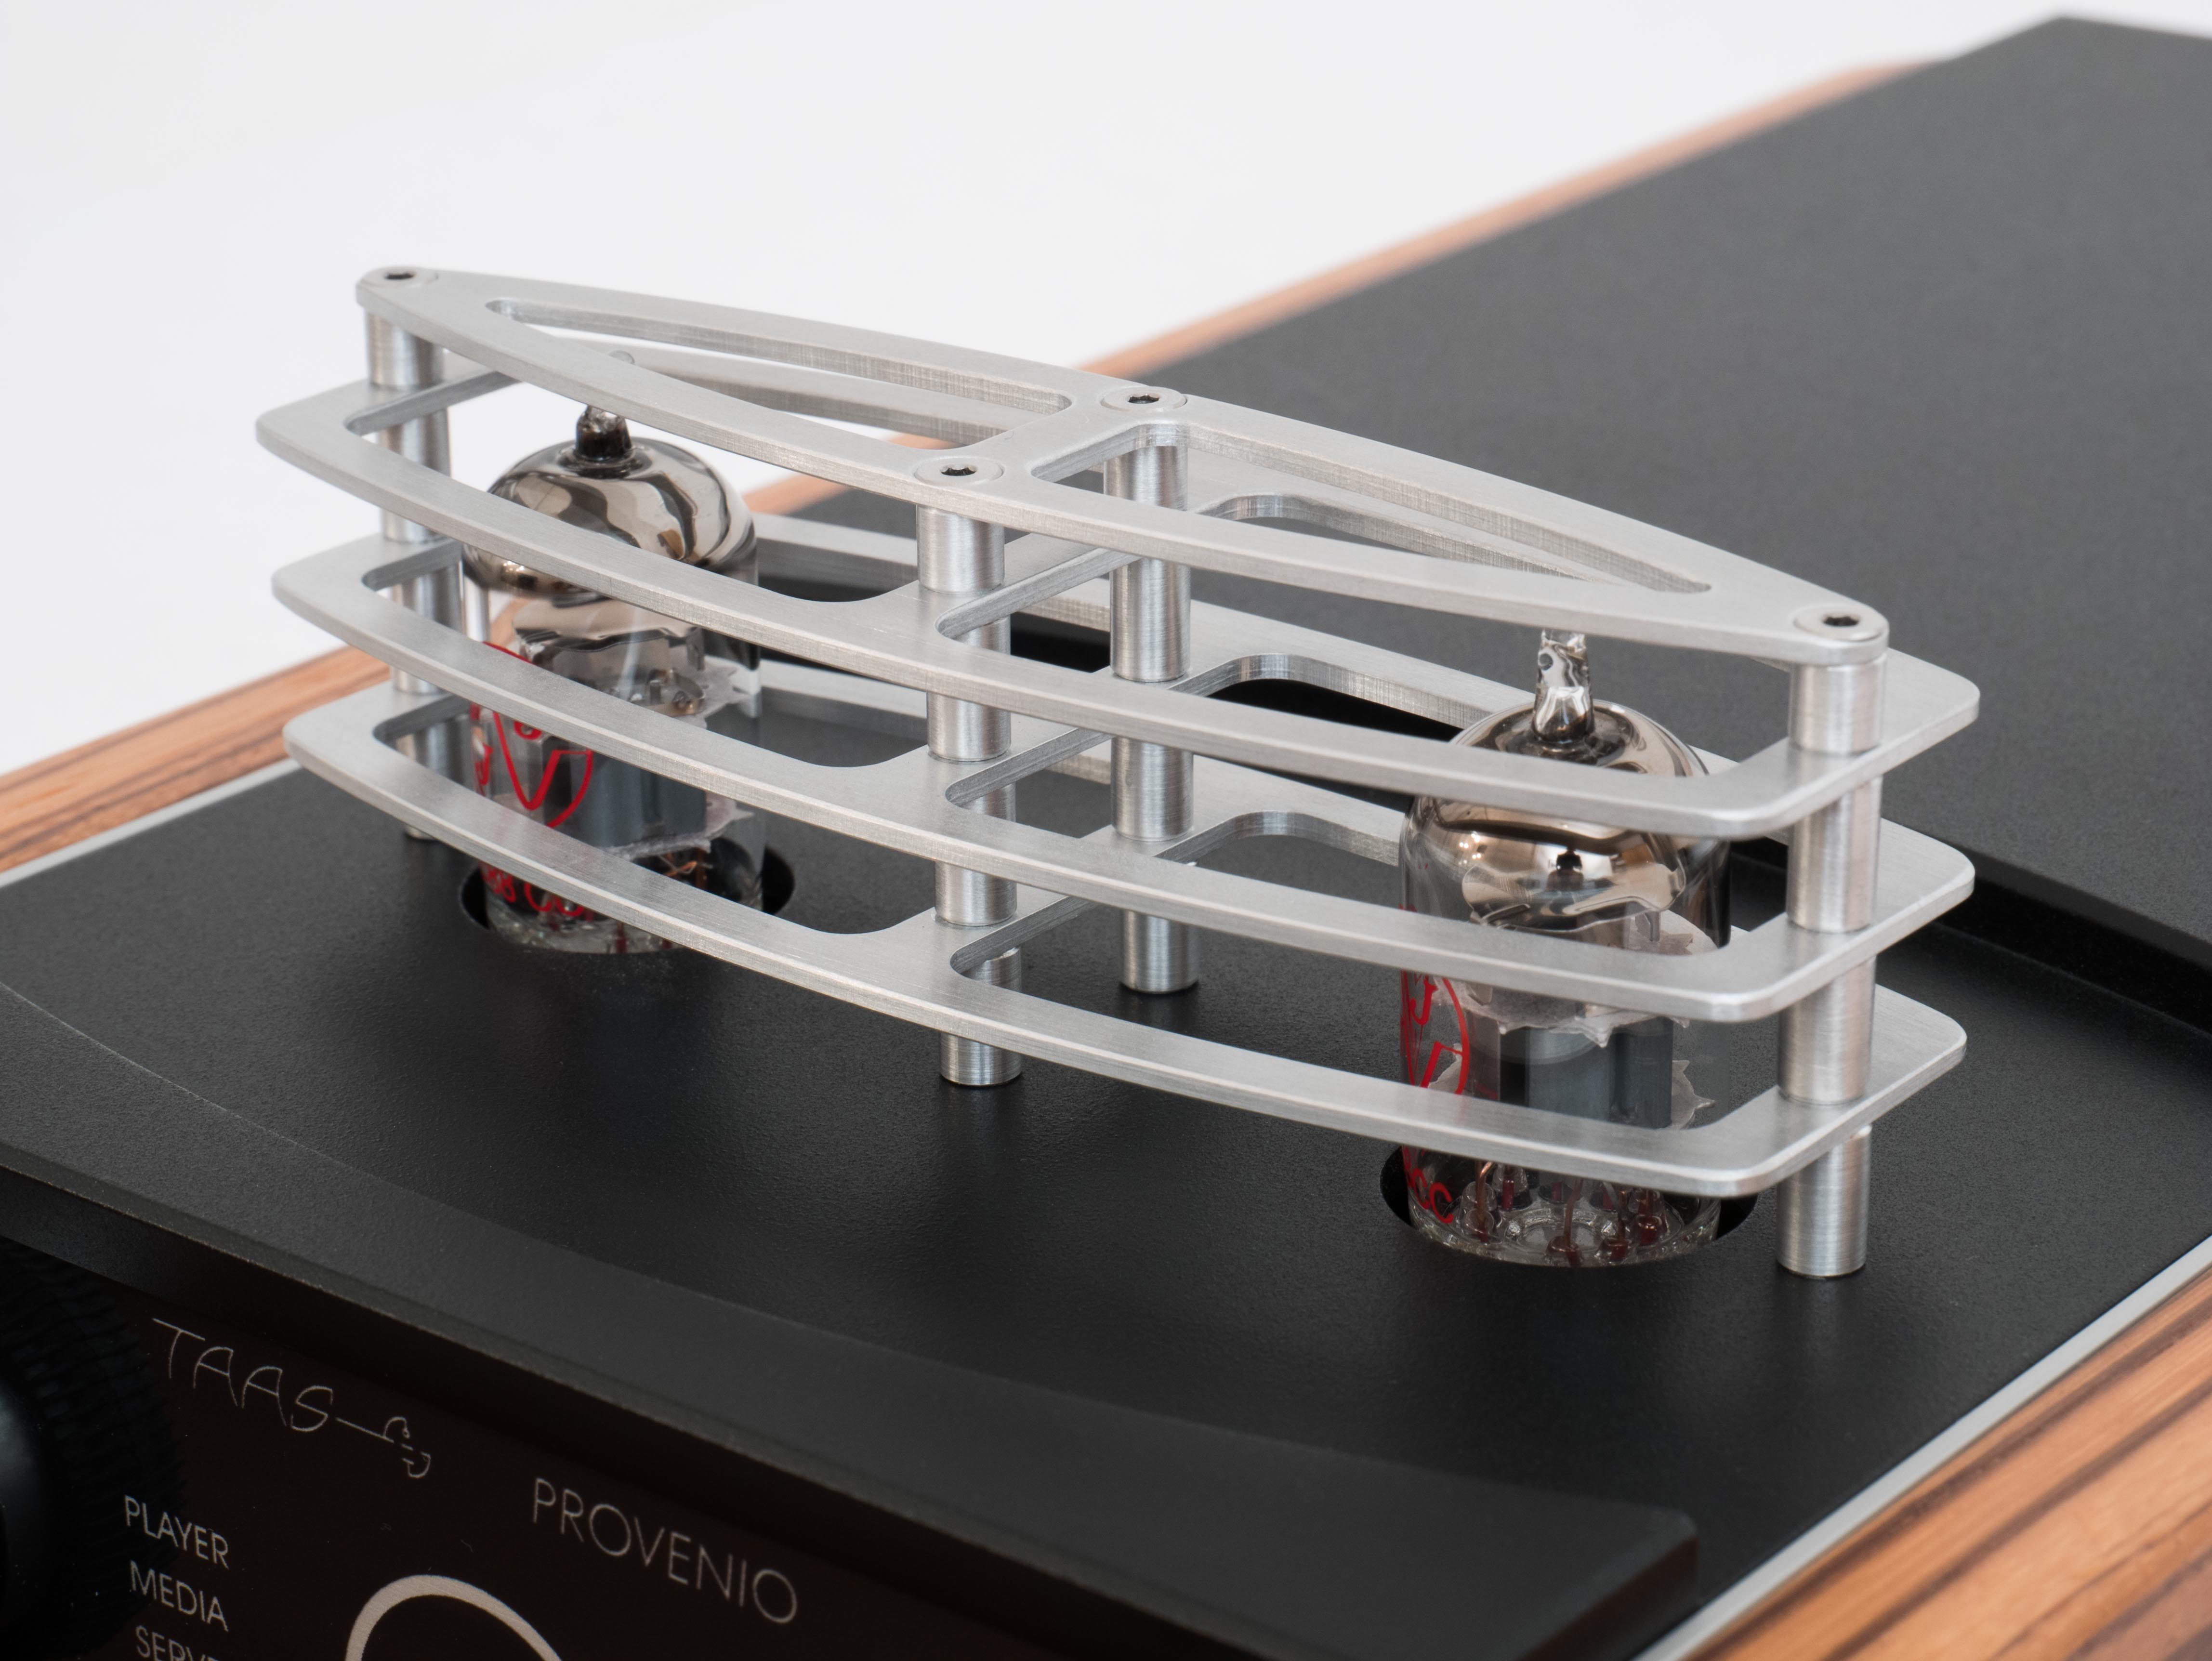
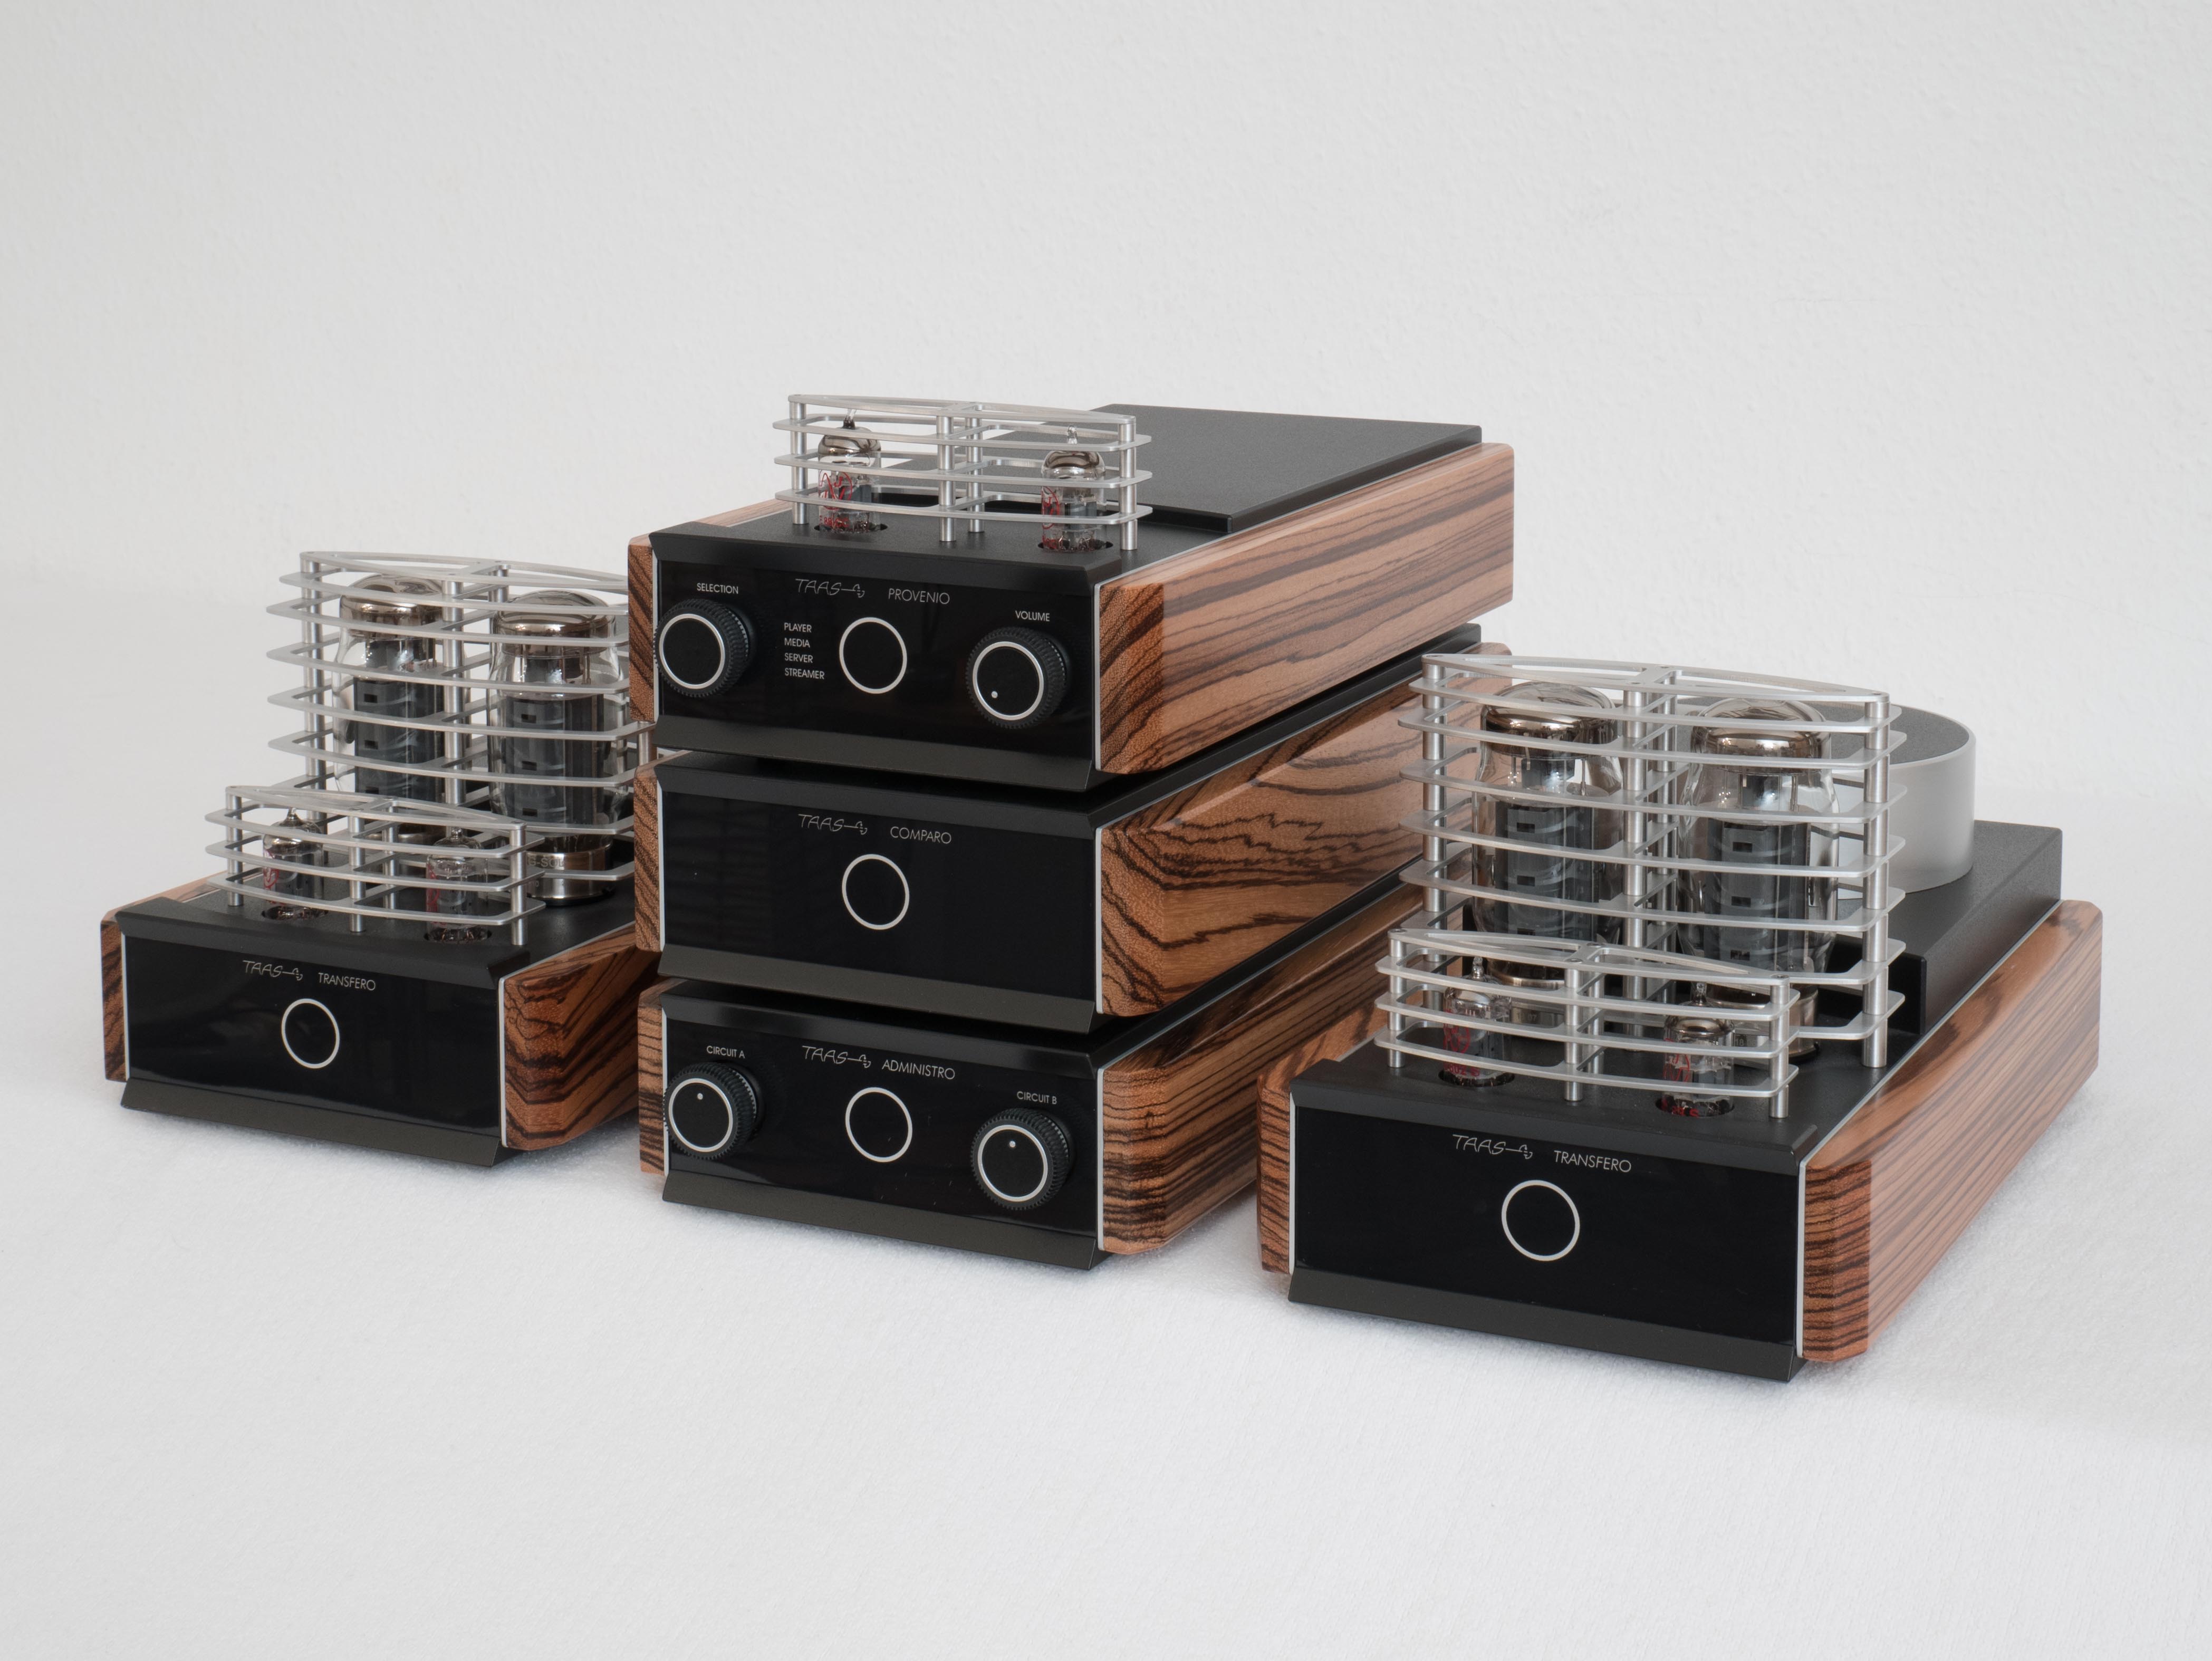
nach längerer Pause konnte ich Ende 2019 mein Fablab-Projekt „Berührungsschutz für Röhrenverstärker“ endlich fertigstellen.
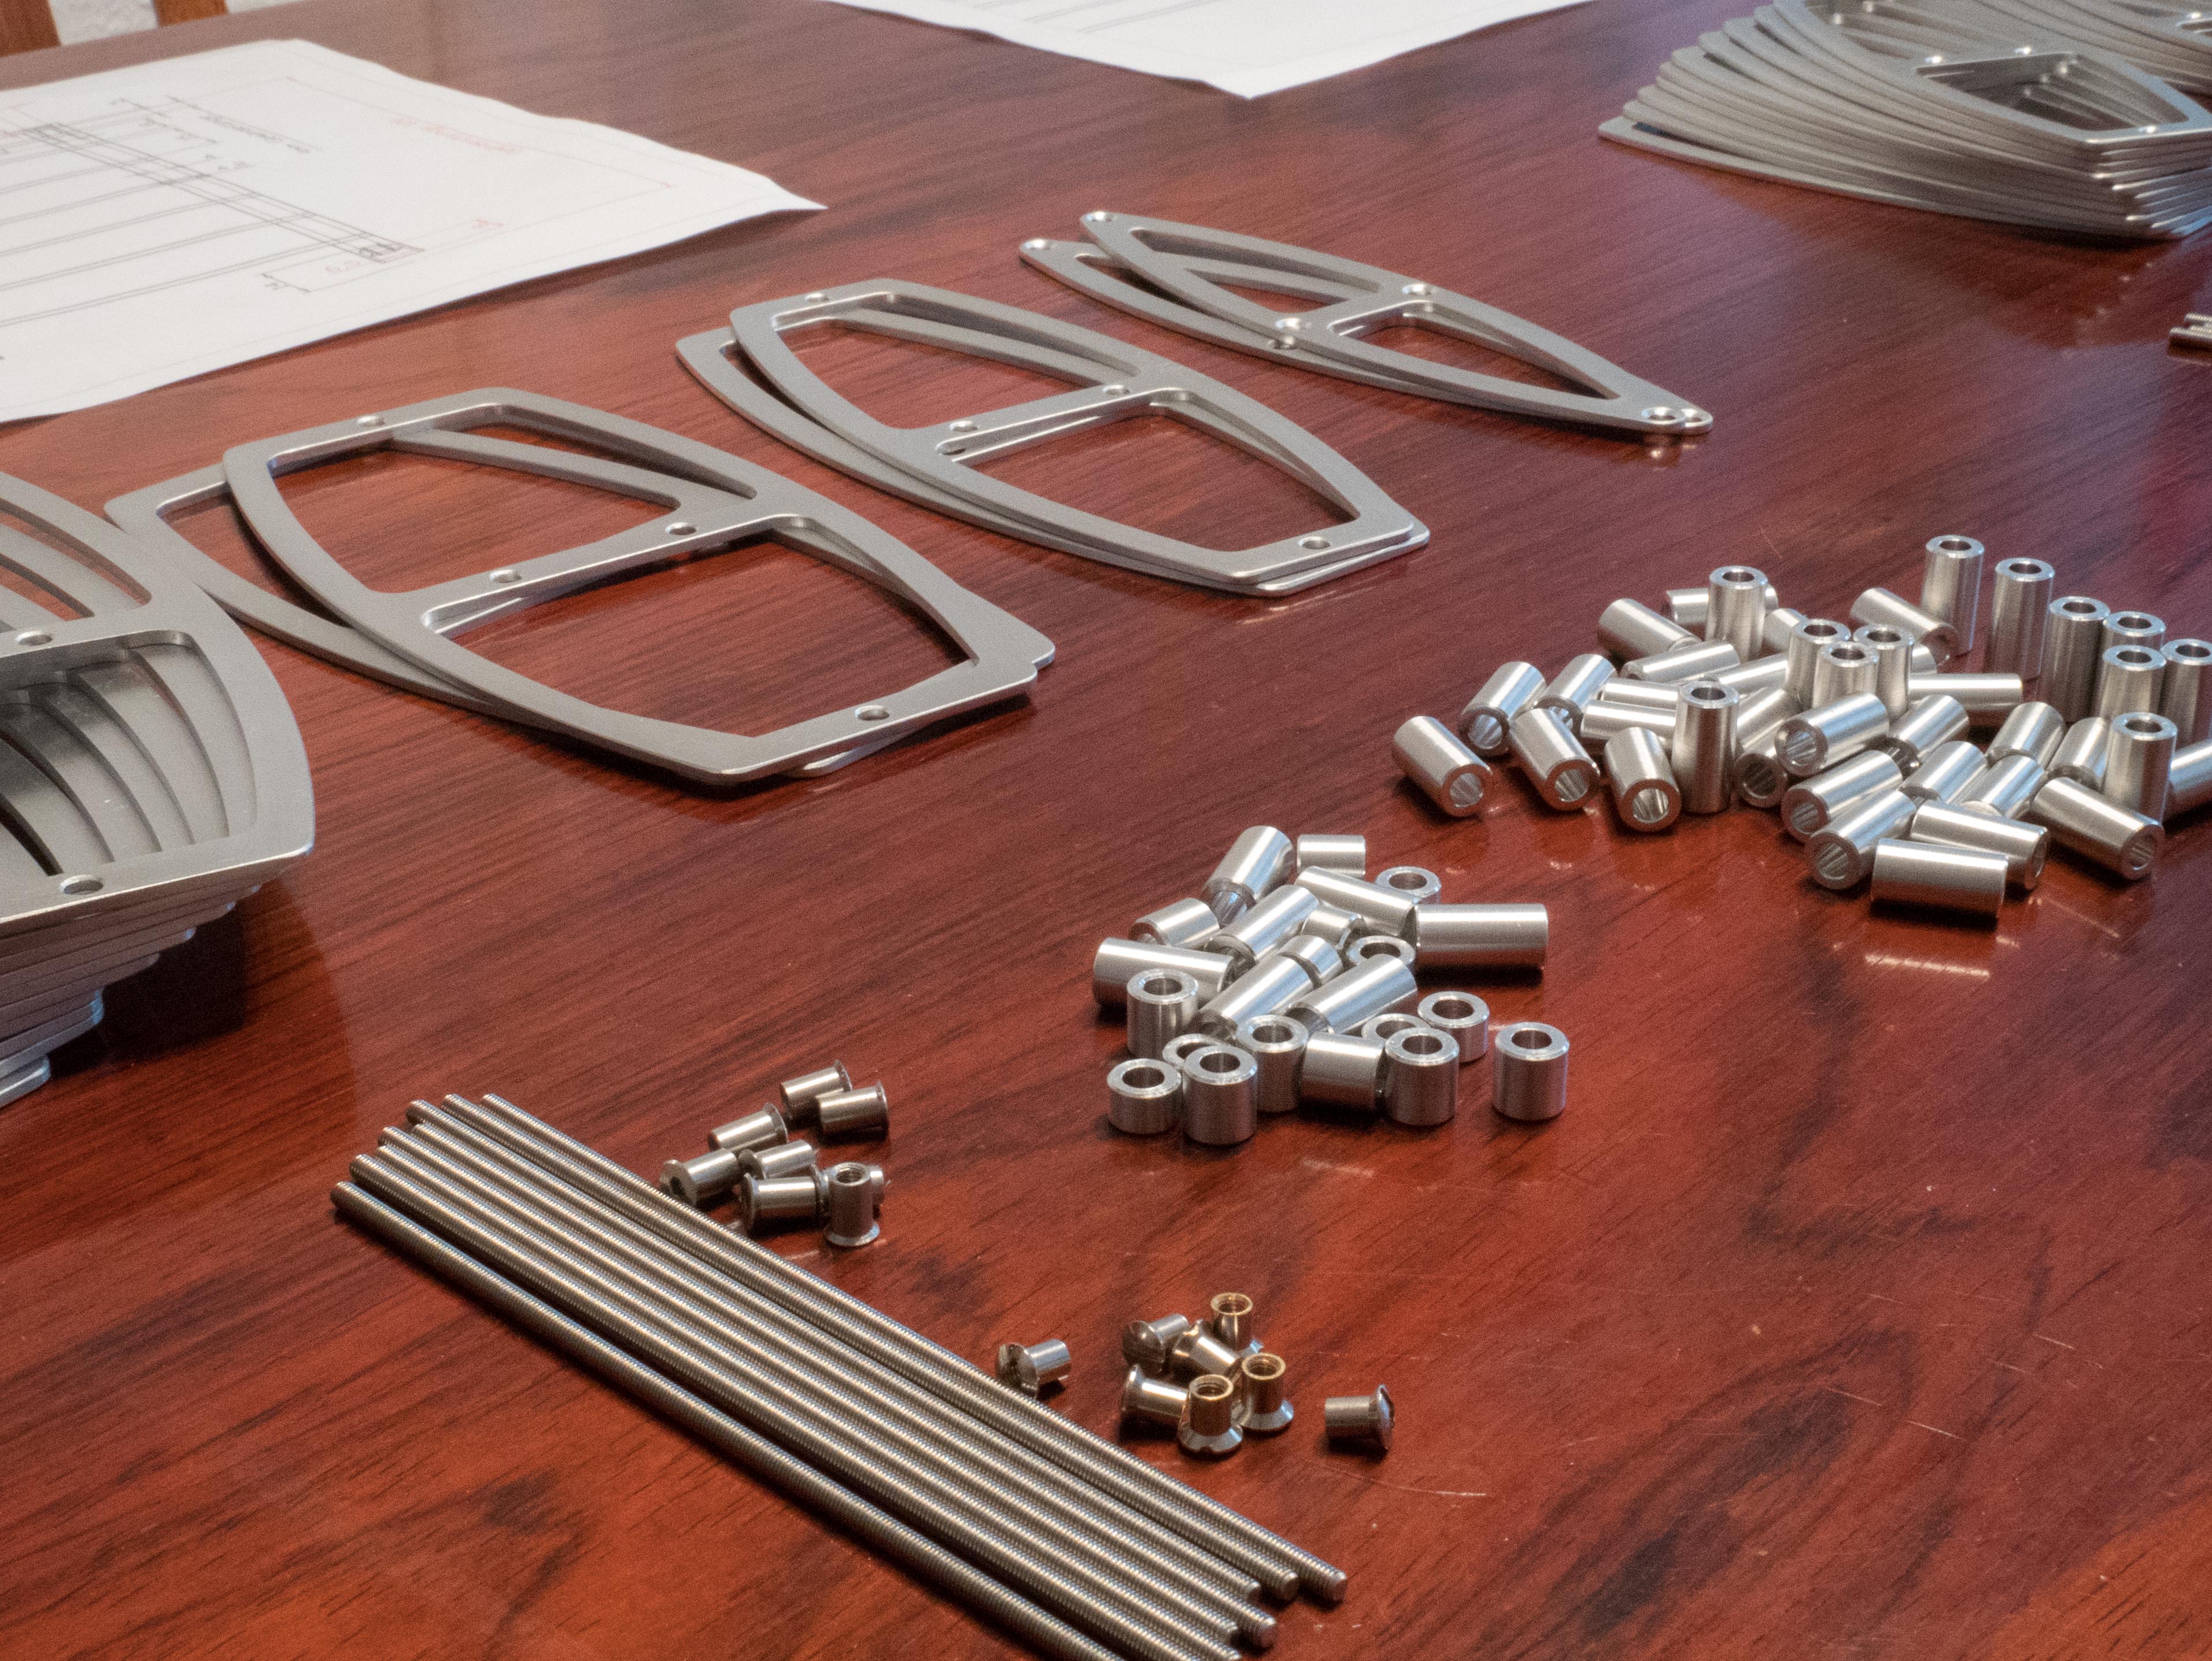
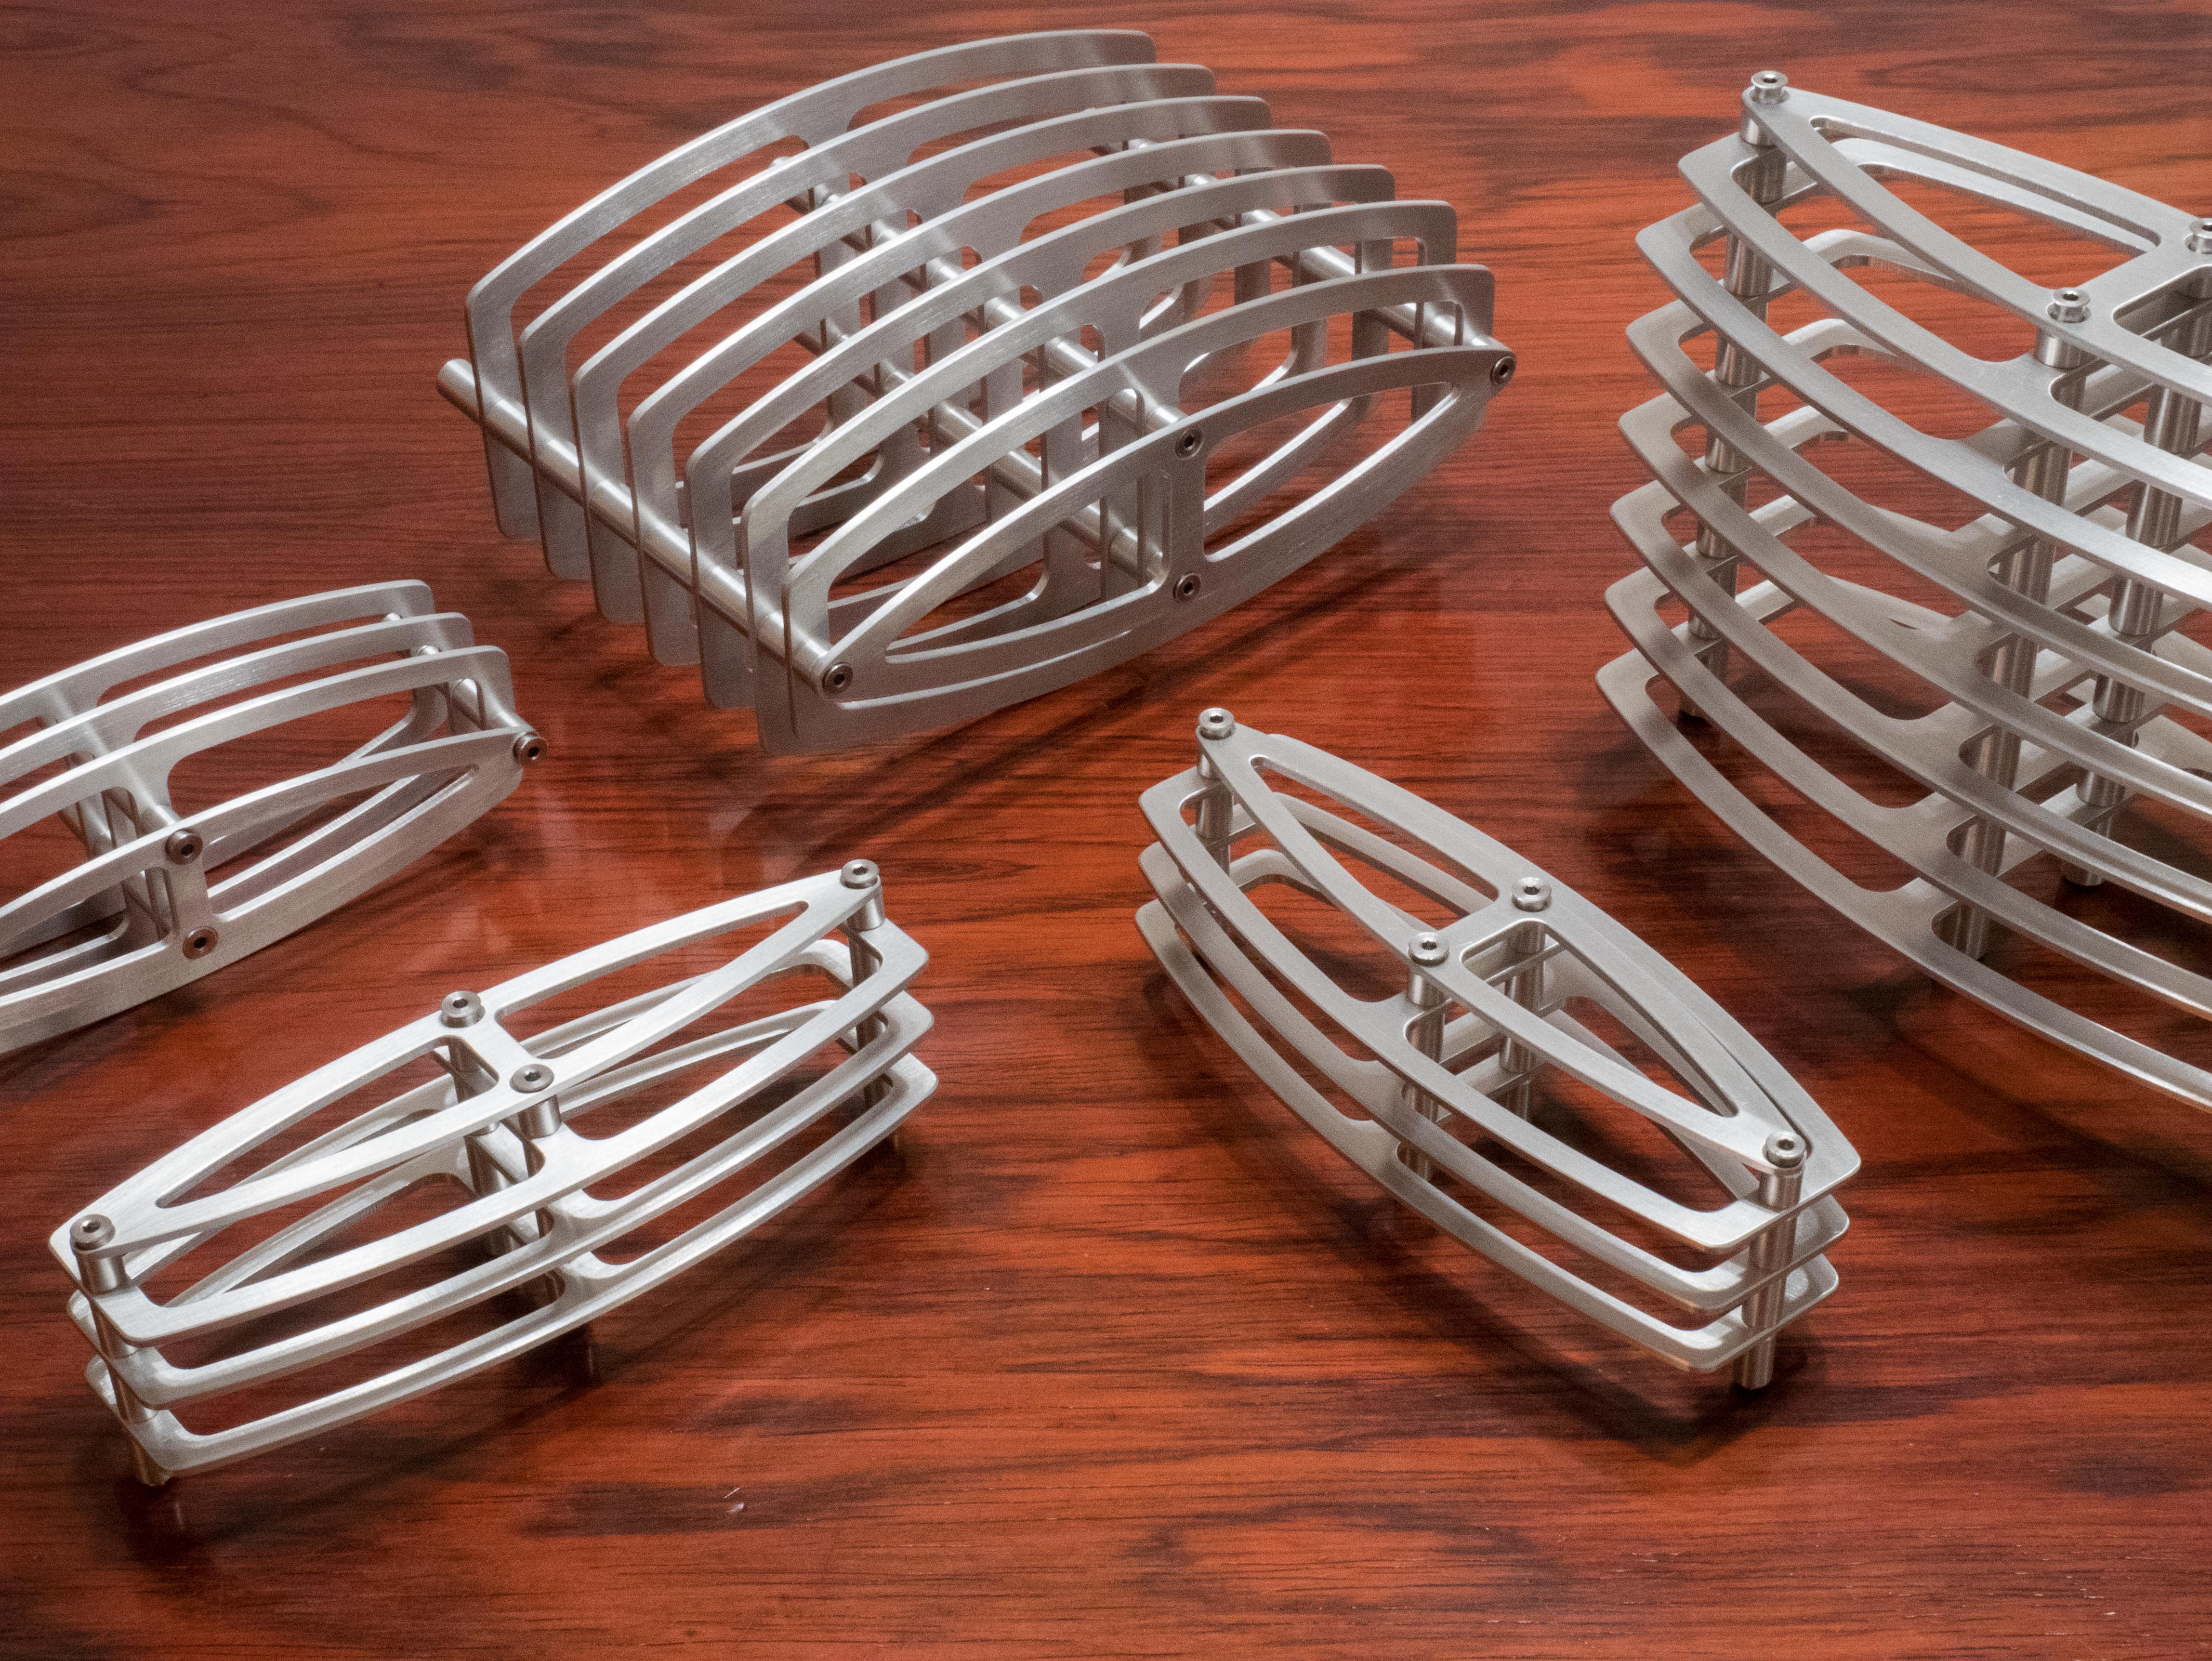
Nach dem 2D-Fräsen wurden die Bleche noch mit Sandpapier und Schleifschwamm nachgearbeitet und eine feine gebürstete Oberflächenoptik erreicht. Dann habe ich alle Einzelbleche mittels Gewindestangen und Abstands-Rollen zu Einheiten (Paketen) vormontiert und schließlich über die Verstärkerröhren verschraubt. Bei einem Röhrenwechsel läßt sich der Berührungsschutz also bequem im Ganzen entfernen und wieder aufsetzen.
Während des Betriebs verhindern die Schutzbleche das versehentliche Herausziehen der Röhren verbunden mit der Gefahr eines Stromschlages (400 Volt) oder der Zerstörung der Elektronik. Außerdem wird die mechanische Beschädigung der Glasröhren oder die Berührung der heißen Röhrenoberfläche (ca. 100 °C) weitestgehend ausgeschlossen.
Ich freue mich, dass die Hifi-Geräte „Marke Eigenbau“ um diesen wichtigen Sicherheitsaspekt vervollständigt sind und ein kindersicherer Betrieb daheim gewährleistet ist.
Allen Unterstützern des Fablab Lübeck sei an dieser Stelle gedankt!
Hier noch einige Bilder:
Das dürfte dann auch das bisher längste Projekt der FabLab-Historie sein 

 Armin